Fuerza de cierre de inyección ¿Cómo se calcula?

La fuerza de cierre de inyección es un aspecto importante en el proceso de moldeo por inyección, ya que asegura la correcta formación y calidad de las piezas plásticas. Con él se evita que las piezas presenten defectos y se garantiza que el molde permanezca en la posición adecuada durante todo el ciclo de inyección.

A continuación explicaremos todo lo que necesitas saber sobre la fuerza de cierre de inyección de plástico y cómo puede beneficiar a tu proyecto.

¿Qué es la fuerza de cierre?

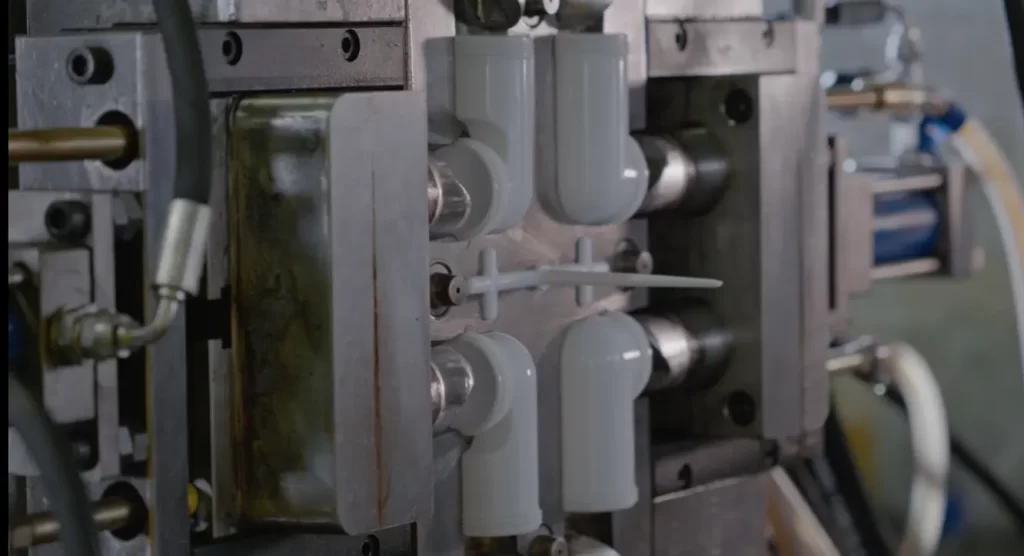
La fuerza de cierre de inyección se refiere a la cantidad de fuerza que debe aplicar la máquina de inyección para mantener el molde cerrado durante el proceso de inyección de plástico. De ésta depende que el molde se mantenga cerrado, y pueda soportar la presión plástica que se desarrolle dentro de las cavidades del molde.

Es importante calcular adecuadamente la fuerza de cierre de cada proyecto, ya que cada uno tiene necesidades específicas. Pero sobre todo porque puede tener repercusiones como:

  1. Daño al molde.  Es un problema común, cuando la fuerza de cierre es demasiado elevada, esto provoca que el molde se desgaste de forma prematura, de ahí la importancia de que se realice un cálculo de fuerza de cierre, para evitar estas situaciones.
  1. Pérdida de presión. Una fuerza de presión elevada, evita que el aire pueda escapar del molde, lo que además de provocar alguna quemadura en la pieza, provoca que la presión aumente más de lo necesario para que el molde pueda ser llenado, esto a su vez aumenta la variabilidad del proceso, evitando la uniformidad en el llenado de las cavidades, afectando la calidad del producto final.
  2. Quemadura en la pieza. Al ejercer fuerza de cierre entre el molde y la máquina de inyección, las cavidades pueden llenarse de aire, el cual debe salir por los venteos que se instalan en el molde, sin embargo, éstos no son muy profundos, y si la fuerza de cierre es mayor de la necesaria, el aire puede quedarse atrapado dentro del molde, lo que provocará un efecto de quemadura sobre el material que se esté inyectando.
 

¿Cómo se calcula la fuerza de cierre en una máquina de inyección?

Para que puedas realizar el cálculo correcto al momento de llevar a cabo la ejecución de tu proyecto, te compartiremos la fórmula y las variables que necesitas.

Determina la fuerza de cierre calculando el área total proyectada para la herramienta de moldeo, y luego multiplica por la presión de cavidad requerida.

Esta variará dependiendo el tipo de material plástico que se vaya a utilizar para la inyección. Fórmula: La fuerza de cierre = área proyectada total (cm2) x presión de la cavidad (Kgf/cm2 o bar) / 1000

Ejemplo:

Datos del moldeo:

  • Material: Polietileno de Alta Densidad (HDPE)
  • Herramienta de molde: Molde de canal caliente con 6 cavidades
  • Diámetro de la moldura en la parte superior: 80 mm
  • Diámetro de la moldura en la base: 60 mm
  • Altura de la moldura: 50 mm
  • Diámetro de la cavidad en la línea dividida: 80 mm
  • Profundidad de la cavidad: 50 mm
  • Diámetro de la cavidad en la base: 60 mm
  • Tipo de compuerta térmica: Compuerta central en la base de la cavidad del molde
  • Sección de pared del componente: 2 mm
 

Primer paso: Calcular el área total proyectada

  1. Área de una cavidad:
    Usamos la fórmula del área de un círculo para calcular el área proyectada de la cavidad:

Donde D es el diámetro de la cavidad en la línea dividida (80 mm). Convertimos el diámetro a centímetros: D=80 mm=8 cm

Entonces:

=

Área total proyectada:

Multiplicamos el área de una cavidad por el número de cavidades


Segundo paso: Calcular la fuerza de cierre
1. Presión de la cavidad. La presión de la cavidad se obtiene de datos proporcionados para el HDPE, considerando el espesor de la pared y otros factores. Supongamos que la presión de la cavidad para este HDPE es de 350 bar.
Usamos la siguiente fórmula para calcular la fuerza de cierre:


Donde la presión se convierte de bar a kgf/cm²:
Fuerza de cierre = 301.62 cm2×350 bar/1000=105.57 toneladas

Donde la presión se convierte de bar a kgf/cm²:

Para garantizar una operación segura, aplicamos un factor de seguridad del 15%:

Fuerza de cierre anticipada= 105.57cm 21.5=121.40 toneladas 

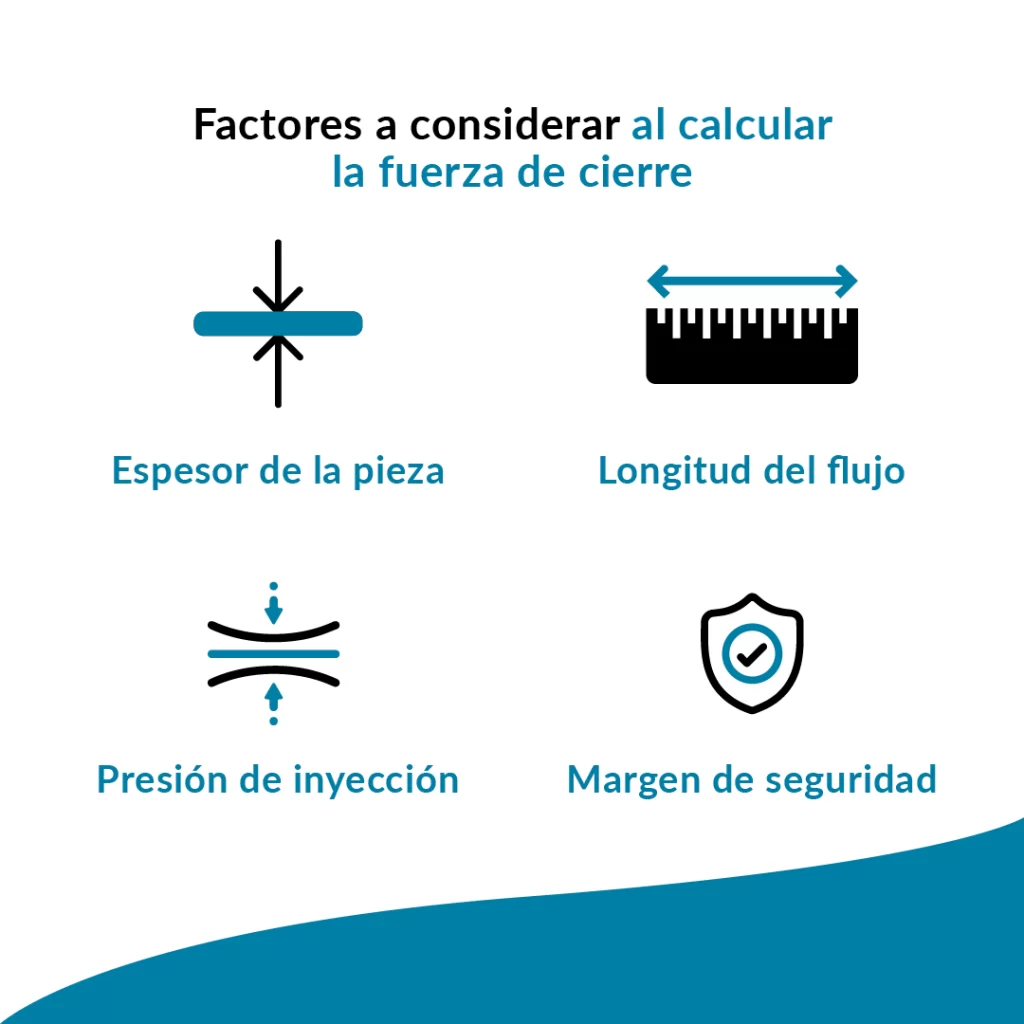
Factores a considerar al calcular la fuerza de cierre

Saber aplicar la fórmula de fuerza de cierre de inyección es fundamental para evitar problemas en la inyección plástica, sin embargo, también se recomienda considerar los siguientes elementos:

► Espesor de la pieza. Antes de llevar a cabo la inyección de plástico es necesario verificar el grosor y espesor del molde, ya que aquellas secciones con mayor grosor requerirán más presión y fuerza de cierre, sin embargo, las paredes con variación en el espesor pueden causar diferencias en la presión en diferentes partes del molde, lo que puede traer consecuencias en la estética de la pieza final.

► Longitud del flujo. Se refiere a la distancia que el material fundido debe recorrer para el llenado total del molde. La longitud de flujo tiene relación directa con el tipo de termoplástico que se vaya a emplear y el proveedor de éste será quien proporcione este dato.

Una longitud de flujo más larga de lo necesario puede provocar que el material se enfríe y solidifique parcialmente antes de llenar el molde completamente. Esto puede llevar a defectos como falta de llenado o irregularidades en el producto final.

► Presión de inyección. Se refiere a la fuerza con la que el material fundido es empujado desde la boquilla de la máquina de inyección hacia el molde. Esta presión es fundamental para asegurar que el material fluya correctamente y llene todas las cavidades del molde, formando el producto final con precisión y calidad.

► Margen de seguridad. El margen de seguridad se calcula como un porcentaje adicional sobre la fuerza de cierre requerida calculada. Este porcentaje puede variar según la industria, el tipo de material y las condiciones específicas del proceso.

Podría interesarte: Problemas de inyección de plástico ¿Cuáles son los más comunes y cómo solucionarlos?

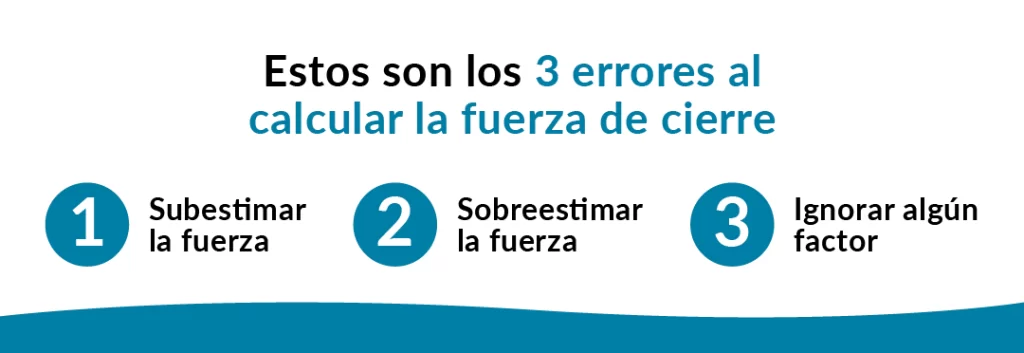
3 Errores al calcular la fuerza de cierre

En ocasiones aunque se conocen los pasos que mencionamos anteriormente para calcular la fuerza de cierre, se llegan a cometer errores como:

● Subestimar la fuerza. Utilizar un valor de presión de inyección que es demasiado bajo para las condiciones del proceso puede llevar a una subestimación de la fuerza de cierre necesaria. Esto puede resultar en un molde que no se mantiene cerrado adecuadamente, causando defectos en el producto, como la falta de llenado o deformaciones.

● Sobreestimar la fuerza. Ocurre cuando se calcula una fuerza mayor a la que realmente se requiere para mantener el molde cerrado durante la inyección. Este error puede surgir de una interpretación excesiva de los datos o del uso de valores de presión y área que están por encima de los datos reales.

● Ignorar algún factor. Consiste en ignorar alguno de los elementos que ya mencionamos o de incluso no tomar en cuenta ni la fórmula, ni los factores descritos anteriormente y simplemente llevar a cabo la fuerza de cierre sin ningún tipo de procedimiento adicional.

Esto puede incluir la omisión de variables como la longitud de flujo, la viscosidad del material, el diseño del molde, el desgaste del molde, o las condiciones ambientales. La falta de inclusión de estos factores puede llevar a cálculos incorrectos.


La fuerza de cierre, clave en el éxito del moldeo por inyección

Como hemos visto a lo largo de este artículo la fuerza de cierre de inyección, juega un papel fundamental en la inyección de plástico, ya que de no realizarse correctamente este procedimiento, se podría incurrir en una producción de baja calidad, lo que a su vez se traduce en costos adicionales, para la empresa. 

Una solución para evitar algún tipo de riesgo en la fabricación de tus piezas plásticas es tercerizar la producción, con socios de negocio que ofrezcan un proceso especializado y tecnología de última generación. 

En KLUMEX, te ayudamos en todo el proceso, desde el diseño de la pieza, la fabricación del molde con los requerimientos necesarios para tu proyecto, hasta la ejecución de producción. ¡Contáctanos! Y solicita una asesoría sin costo. 


Cotiza tu proyecto

Etiquetas:

fabricación

Compartir en: