Moldes y troqueles: Diferencias y cómo elegir el herramental correcto
Dentro de las herramientas de transformación más utilizadas en la industria destacan los moldes y troqueles, elementos indispensables para la producción en masa de componentes metálicos y plásticos. Aunque en ocasiones ambos términos se confunden por formar parte del equipamiento básico de taller, responden a principios físicos, materiales y procesos de transformación radicalmente distintos. En KLUMEX, desarrollamos soluciones integrales en diseño y fabricación de herramientas avanzadas para optimizar las líneas de producción industrial. ¿Qué es un molde de inyección? Es un dispositivo de alta precisión diseñado para recibir polímeros o resinas plásticas en estado fundido bajo elevadas presiones. Está compuesto por dos o más partes principales (lado fijo o cavidad, y lado móvil o corazón) que, al cerrarse herméticamente, forman una cavidad tridimensional con la geometría exacta del componente a fabricar. Durante el proceso de inyección de plástico, el material termoplástico fluye a través de coladas e ingenios de distribución hacia las cavidades. Una vez que el polímero se enfría y solidifica mediante un sistema interno de termorregulación, el molde se abre y un mecanismo expulsor libera la pieza acabada. Este tipo de herramental requiere aceros templados de alta resistencia al desgaste y acabados superficiales pulidos o texturizados según el requerimiento funcional del producto. ¿Qué es un troquel? 01 Concepto Es un instrumento de corte y deformación mecánica diseñado para procesar láminas o flejes metálicos en frío. Se instala en prensas mecánicas o hidráulicas y funciona mediante la acción coordinada de punzones (elementos machos) y matrices (elementos hembras) que aplican fuerzas de cizallamiento, doblado o embutición sobre el material. 02 Proceso A diferencia de los moldes, el troquelado de metal no involucra la fusión del material base. El metal experimenta una deformación plástica o una falla por cortante que le otorga la forma requerida sin alterar su estado sólido. Los troqueles se clasifican comúnmente en simples, progresivos y de transferencia (transfer), permitiendo ejecutar múltiples operaciones en un solo ciclo de prensa. Diferencias clave entre moldes y troqueles Para comprender el alcance de cada herramental, es necesario analizar sus variables operativas fundamentales: Criterio técnico Molde de inyección Inyección Troquel Troquelado Estado del material Fundido / Viscoelástico Sólido en frío (lámina / tira) Materia prima principal Polímeros, resinas, elastómeros Acero, aluminio, cobre, latón Mecanismo de conformado Llenado por presión y enfriamiento Corte, doblado o embutido mecánico Componente principal Cavidad, corazón, placas eyectoras Punzones, matrices, pisadores Fuerza ejercida Presión de cierre e inyección hidráulica Tonelaje de prensa de cizalla/deformación Desliza horizontalmente para comparar → ¿Cuándo se usa cada uno en un proyecto de manufactura? La selección entre un molde o un troquel depende principalmente de la naturaleza del material y del diseño funcional de la pieza: 01 Fabricación por inyección Selecciona un molde si El componente es de material plástico o elastómero, requiere espesores de pared variables, nervaduras de refuerzo, roscas complejas o geometrías tridimensionales huecas o cerradas. 02 Fabricación por troquelado Selecciona un troquel si La pieza es de origen metálico, parte de una lámina o chapa plana, y requiere operaciones de punzonado, perforado, pestañado o embutido con altos ritmos de salida por minuto. Mantenimiento y vida útil del herramental En moldes de inyección, los factores críticos incluyen la limpieza periódica de canales de ventilación, la lubricación de guías y expulsores, y la inspección del desgaste por corrosión o abrasión de las resinas. En troqueles, el mantenimiento se centra en el reafilado de los bordes de corte de punzones y matrices para evitar rebabas en las piezas metálicas, el reemplazo de resortes o punzones fracturados y la calibración de las alturas de cierre. Un programa de mantenimiento adecuado permite alcanzar millones de ciclos de producción conservando las tolerancias de plano. Cómo KLUMEX diseña y fabrica moldes y troqueles a medida En KLUMEX abordamos la fabricación de herramentales industriales combinando ingeniería de diseño avanzada con procesos de manufactura de alta precisión: 01 Ingeniería Ingeniería y simulación CAD/CAM: Evaluamos la factibilidad técnica de la pieza, simulando el llenado del molde o las etapas de deformación del troquel para prevenir defectos antes del maquinado. 02 Manufactura Maquinado CNC de alta precisión: Utilizamos centros de maquinado, electroerosionadoras de hilo y penetración para lograr cavidades y punzones con tolerancias micrométricas. 03 Materiales Selección de aceros tratados: Empleamos aceros de grado herramienta con tratamientos térmicos optimizados para garantizar una resistencia al desgaste superior. 04 Validación Ensamble y pruebas en planta: Realizamos el ajuste manual (ajuste de banco), montaje y corridas piloto (T1) para validar las dimensiones de la pieza final antes de la entrega. Hablemos de tu proyecto Cotiza el diseño de tu molde o troquel con KLUMEX Solicitar cotización
Maquinado CNC: Qué es y cómo se aplica en la manufactura industrial
En el panorama actual de la manufactura avanzada, la precisión y la repetibilidad no son opcionales: son el pilar operativo de las empresas de alto nivel. El maquinado CNC se ha consolidado como la tecnología fundamental para la producción de componentes críticos donde el margen de error es prácticamente inexistente. En KLUMEX, integramos tecnología de vanguardia en servicios de maquinado para abastecer a las cadenas de suministro más exigentes de la industria. ¿Qué es el maquinado CNC? El maquinado de control numérico computarizado es un proceso de fabricación sustractiva automatizado en el cual un software previamente programado dirige el movimiento de las herramientas y la maquinaria industrial. A diferencia del procesamiento manual, donde la destreza del operador determina el resultado, en el sistema CNC la computadora controla de manera continua todos los ejes de movimiento. Esto permite transformar metales como acero, aluminio, bronce, titanio y plásticos de ingeniería en piezas mecánicas complejas con acabados homogéneos y de alta calidad. Ventajas del maquinado CNC frente al maquinado convencional La transición de los métodos tradicionales hacia procesos automatizados ofrece beneficios competitivos tangibles para las plantas de producción: 01 Precisión insuperable y repetibilidad Eliminación casi total del error humano. Cada pieza producida en una serie es exactamente idéntica a la primera, sin importar la cantidad del lote. ↗ 02 Geometrías complejas Capacidad para generar curvas, cavidades profundas, roscas especiales y relieves tridimensionales imposibles o extremadamente difíciles de lograr en máquinas convencionales. ↗ 03 Eficiencia operativa y menor tiempo de ciclo Tiempos de mecanizado drásticamente reducidos gracias a velocidades de corte optimizadas y operaciones continuas 24/7. ↗ 04 Aprovechamiento de material Algoritmos de corte que minimizan el desperdicio de materia prima, reduciendo costos operativos. ↗ 05 Mayor seguridad operativa Los operadores no interactúan directamente con las zonas de corte durante el ciclo, reduciendo los riesgos laborales en planta. ↗ Procesos de maquinado CNC que ofrecemos En KLUMEX disponemos de maquinaria especializada para cubrir una gama diversa de geometrías mecánicas e industriales: 01 Fresado CNC El fresado es la solución idónea para piezas prismáticas, bloques con perforaciones de precisión, ranurados, planeados y moldeado de superficies irregulares en una amplia variedad de aleaciones. 02 Torneado CNC Este proceso garantiza excelente concentricidad y acabado en flechas, bujes, conexiones, pernos y coples de alta resistencia mecánica. Tolerancias y acabados que se logran con CNC El valor del maquinado computarizado reside en su capacidad de control dimensional estricto: 01 Tolerancias micrométricas Capacidad de cumplir rangos de tolerancia desde ±0.01 mm hasta ±0.005 mm, garantizando ajustes mecánicos de precisión (interferencia, deslizante o libre). Precisión dimensional 02 Acabados superficiales superiores Rango de rugosidad superficial (Ra) adaptable según las necesidades del plano, alcanzando desde acabados estándar de maquinado hasta pulidos finos que eliminan la necesidad de procesos secundarios. Calidad superficial 03 Tratamientos integrados Preparación idónea de las piezas para procesos posteriores como anodizado, galvanizado, templado o pavonado. Preparación de piezas Industrias que requieren maquinado CNC de precisión Nuestros procesos están diseñados para responder a los estándares rigurosos de sectores industriales estratégicos: Industria 01 01 Automotriz y autopartes Componentes para motor, transmisión, herramentales y fixtures de ensamble. Industria 02 02 Aeroespacial Piezas estructurales ligeras y componentes mecánicos en materiales especiales. Industria 03 03 Médica y Farmacéutica Dispositivos, moldes y herramentales de acero inoxidable y plásticos de grado médico con altos requerimientos de inocuidad. Industria 04 04 Alimentos y bebidas Refacciones para líneas de llenado, empaque y bandas transportadoras en materiales inoxidables y nylamid. Industria 05 05 Electrónica y electrodomésticos Disipadores de calor, carcasas metálicas y moldes de inyección. 01 / 05 ← → ¿Cómo elige KLUMEX el proceso de maquinado para cada proyecto? En KLUMEX abordamos cada requerimiento bajo una metodología de ingeniería de manufactura personalizada: 01 Análisis de planos y requerimientos Evaluamos el archivo CAD/2D, las tolerancias requeridas, el tipo de material y la aplicación final de la pieza. 02 Selección de la tecnología adecuada Determinamos si el proyecto requiere fresado, torneado o una combinación de operaciones para optimizar tiempos y costos. 03 Planificación de herramental y sujeción Diseñamos el método de fijación más estable y seleccionamos las herramientas de corte de alto rendimiento idóneas para el material. 04 Simulación y optimización de código Validamos el programa mediante software de simulación para evitar colisiones y asegurar el mejor acabado superficial. 05 Aseguramiento de la calidad Inspeccionamos las primeras piezas en CMM (Máquina de Medición por Coordenadas) y mantenemos un control estadístico durante la producción. Solicita tu cotización de maquinado CNC con KLUMEX Solicitar cotización →
Maquinado CNC: la guía completa para entender esta tecnología de precisión
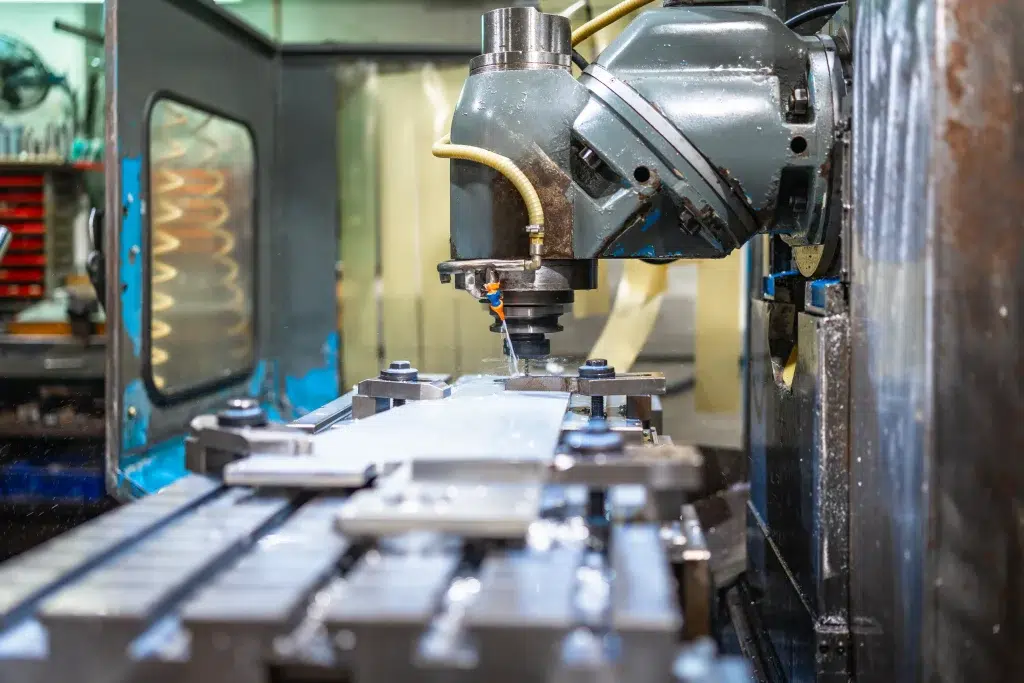
Imagina fabricar mil piezas idénticas con una desviación dimensional menor a la décima parte de un milímetro, sin que el resultado dependa del operador que ejecute el proceso. Eso es, en esencia, lo que permite el maquinado CNC, y es precisamente por eso que se ha convertido en uno de los pilares de la manufactura moderna en sectores tan distintos como el automotriz, el médico y el de electrodomésticos. ¿Qué es el servicio de maquinado CNC? El maquinado CNC (Control Numérico Computarizado, del inglés Computer Numerical Control) es un proceso de manufactura sustractiva en el que una computadora controla el movimiento de herramientas de corte sobre un material para obtener una pieza con la geometría, las dimensiones y el acabado superficial que define el diseño. A diferencia del maquinado convencional, donde el operador controla manualmente la velocidad, el avance y la trayectoria de la herramienta, en el maquinado CNC esos parámetros están programados con precisión en código G, que la máquina ejecuta de forma automática y repetible en cada ciclo de producción. El resultado de esa automatización es la repetibilidad: la pieza número 500 de una corrida de producción es dimensionalmente idéntica a la primera, independientemente de cuántas horas haya operado la máquina o de quién la opere. ¿Cómo funciona una máquina CNC? El proceso de maquinado CNC comienza con el diseño de la pieza en un software CAD (Diseño Asistido por Computadora), donde el ingeniero define la geometría, las tolerancias y los acabados requeridos. Ese modelo se transfiere a un software CAM (Manufactura Asistida por Computadora), que calcula las trayectorias de corte y genera el código G que controlará la máquina. Durante la operación, la máquina CNC ejecuta ese código de forma autónoma: 01 PROCESO / 01 La herramienta de corte (fresa, broca, cuchilla) gira a la velocidad programada. ↗ 02 PROCESO / 02 Los ejes de la máquina desplazan la herramienta y la pieza según la trayectoria definida en el programa. ↗ 03 PROCESO / 03 El material se va removiendo por arranque de viruta hasta alcanzar la geometría final. ↗ 04 PROCESO / 04 Cada parámetro, incluyendo velocidad de corte, avance y profundidad de pasada, se mantiene constante a lo largo de toda la corrida. ↗ Este proceso puede aplicarse a metales (acero, aluminio, cobre), plásticos de ingeniería y otros materiales, según el tipo de herramienta y la configuración de la máquina. Tipos de máquinas CNC La clasificación más relevante para seleccionar el proceso correcto es el número de ejes en los que opera la máquina, ya que ese número determina la complejidad de las geometrías que se pueden producir y el número de sujeciones necesarias. CONFIGURACIÓN / 01 03 X Y Z 3 ejes Es la base del fresado CNC industrial. La herramienta se desplaza a través de tres ejes rectilíneos: el eje X (movimiento de izquierda a derecha), el eje Y (movimiento de adelante hacia atrás) y el eje Z (movimiento de arriba hacia abajo). Es la configuración más extendida y la más económica de operar. Cubre alrededor del 80% de las aplicaciones industriales estándar: piezas prismáticas, superficies planas, orificios y contornos simples. Su limitación es que no puede trabajar superficies anguladas o geometrías complejas sin reposicionar la pieza manualmente entre operaciones. X / Y / Z ↗ CONFIGURACIÓN / 02 04 X Y Z A 4 ejes Combina los tres ejes lineales (X, Y, Z) con un eje giratorio (A) para conseguir una fabricación precisa de formas complejas. Ese cuarto eje permite que la pieza gire durante el maquinado, lo que hace posible trabajar geometrías cilíndricas, elementos helicoidales y características anguladas sin retirar la pieza de la máquina entre operaciones. Es la configuración intermedia entre la versatilidad del 3 ejes y la capacidad del 5 ejes, adecuada para piezas con simetría rotacional y características distribuidas alrededor de un eje central. X / Y / Z / A ↗ CONFIGURACIÓN / 03 05 X Y Z A B 5 ejes Las máquinas CNC de 5 ejes ofrecen tres ejes lineales que trabajan simultáneamente con dos ejes de rotación para lograr piezas mucho más complejas. Esta combinación permite que la herramienta acceda a cinco caras de la pieza en una sola sujeción, lo que elimina los errores de reposicionamiento y reduce significativamente los tiempos de setup. El maquinado CNC de 5 ejes es la solución de referencia para superficies complejas, como cavidades de moldes de inyección, álabes de turbina o componentes aeroespaciales, para los que la precisión dimensional y el acabado superficial son fundamentales. Su principal desventaja es el costo más alto del equipo y la mayor complejidad de programación respecto a configuraciones de menos ejes. X / Y / Z / A / B ↗ KLUMEX ¿Tienes un proyecto? Cotiza con KLUMEX ↗ Aplicaciones del maquinado CNC en la industria Las aplicaciones de las máquinas CNC abarcan prácticamente todos los sectores de manufactura, precisamente porque la combinación de precisión, repetibilidad y flexibilidad de materiales que ofrece este proceso no tiene equivalente en métodos convencionales. INDUSTRIA / 01 01 CNC / AUTOMOTRIZ Industria automotriz En la industria automotriz, el maquinado CNC se utiliza para fabricar piezas como bloques de motor, cabezas de cilindros, soportes de transmisión, bridas, ejes y carcasas de componentes eléctricos para vehículos electrificados. PRECISIÓN INDUSTRIAL ↗ INDUSTRIA / 02 02 CNC / SALUD Industria de la salud El sector médico es uno de los más exigentes en cuanto a precisión dimensional y calidad superficial, porque las piezas están en contacto directo con tejido humano o fluidos corporales. El sector salud confía en las máquinas CNC de 4 ejes para producir implantes y herramientas quirúrgicas, ya que estos productos requieren tanto una construcción precisa como materiales robustos. Los instrumentos quirúrgicos, las prótesis articulares y los componentes para equipos de diagnóstico se fabrican habitualmente en acero inoxidable y titanio mediante centros de maquinado CNC de 4 y 5 ejes, bajo protocolos de control de calidad que incluyen verificación con CMM (máquina de medición por coordenadas). ALTA PRECISIÓN ↗ INDUSTRIA / 03 03 CNC /
Nylon vs polipropileno vs poliamida | ¿Qué material elegir para tu proyecto industrial?
Seleccionar el material plástico equivocado para una pieza industrial no es un error menor. Una resina con resistencia química insuficiente puede degradarse en contacto con aceites o solventes; un material con baja estabilidad térmica puede deformarse en operación continua; y una elección que ignora el costo de producción puede inflar el precio final de una pieza fabricada en serie. El nylon, la poliamida y el polipropileno están entre los plásticos técnicos más utilizados en manufactura, precisamente porque cada uno resuelve necesidades distintas. ¿Por qué es importante elegir el plástico adecuado? Antes de comparar materiales específicos, vale la pena entender qué está en juego al responder la pregunta de qué plástico elegir para mi pieza. La selección incorrecta afecta directamente: La vida útil de la pieza, si el material no resiste las condiciones reales de operación. La resistencia mecánica y química, frente a cargas, impactos, humedad o exposición a sustancias agresivas. Los costos de producción, porque algunos materiales requieren temperaturas de procesamiento más altas o tiempos de enfriamiento más largos. La compatibilidad con el proceso de manufactura, ya que no todos los polímeros se comportan igual en moldeo por inyección. Los requerimientos de la aplicación final, que pueden exigir certificaciones, tolerancias dimensionales específicas o resistencia a la intemperie. Una comparativa de plásticos técnicos industriales bien fundamentada, como la que desarrollamos a continuación, reduce el riesgo de rediseñar una pieza después de haberla puesto en producción. Nylon: sus propiedades El nylon es el nombre comercial con el que se conoce a una familia de poliamidas sintéticas, desarrolladas originalmente para sustituir a la seda. Resiste la abrasión, numerosos productos químicos, insectos y hongos, además de contar con buena resistencia térmica y a la fatiga, y ser muy mecanizable. También funciona como un amortiguador de ruido eficaz en aplicaciones mecánicas. En la comparativa de propiedades nylon vs polipropileno, el nylon destaca por: Alta resistencia a la tracción y al desgaste. Buena resistencia a la fatiga bajo esfuerzo repetido. Capacidad de actuar como material autolubricante en piezas móviles. Estabilidad dimensional superior en piezas sometidas a fricción constante. Su principal limitación frente a otros plásticos técnicos es su sensibilidad a la humedad, que puede afectar las dimensiones de la pieza en ambientes con alta concentración de vapor de agua, y su mayor costo de procesamiento comparado con materiales como el polipropileno. Al preguntarse nylon poliamida cuál es mejor, la respuesta depende de la aplicación: para piezas con fricción constante, engranajes o componentes que requieren resistencia al desgaste, el nylon suele ser la opción técnica más sólida. ¿El nylon es lo mismo que la poliamida? La diferencia entre nylon y poliamida es su nomenclatura, no de composición química. Poliamida es la denominación técnica del polímero (frecuentemente abreviada como PA), mientras que nylon es el nombre comercial popularizado desde su desarrollo. Ambos términos se usan indistintamente en fichas técnicas, catálogos de proveedores y especificaciones de ingeniería, lo que en ocasiones genera confusión entre quienes no están familiarizados con el sector de plásticos de ingeniería. Poliamida: uno de los plásticos técnicos más utilizados La poliamida es uno de los plásticos técnicos para piezas industriales más utilizados en el mundo, debido a su combinación de resistencia mecánica, ligereza y procesabilidad. Su estructura molecular, basada en enlaces amida, combina regiones cristalinas rígidas que aportan durabilidad con zonas amorfas que aportan flexibilidad, lo que la hace adecuada para entornos exigentes. Entre sus aplicaciones industriales más comunes se encuentran: Engranajes y componentes mecánicos sometidos a fricción. Conectores eléctricos y componentes bajo el capó en la industria automotriz. Rodamientos plásticos y bujes de bajo mantenimiento. Piezas estructurales que requieren resistencia al impacto sin el peso del metal. La poliamida generalmente ofrece mayor resistencia mecánica, mayor rigidez y mejor resistencia al desgaste por abrasión, mientras que el polipropileno compite en costo y facilidad de procesamiento. Diferencia entre poliamida 6 y poliamida 66 Poliamida 6 Tiene buena resistencia a la tracción, lo que la hace resistente a cargas pesadas, junto con buena resistencia al impacto y alto módulo de elasticidad para estabilidad dimensional. Funciona bien en temperaturas de hasta aproximadamente 100°C. Poliamida 66 Tiene buena rigidez, dureza, resistencia a la abrasión y estabilidad dimensional térmica, además de excelente resistencia al desgaste y baja fricción. Su temperatura de funcionamiento es entre 15 y 24 grados superior a la de la PA6. Como criterio de selección general, la PA6 es la opción más versátil y económica para aplicaciones de uso general, mientras que la PA66 se recomienda cuando la pieza estará expuesta a temperaturas más altas o a esfuerzos mecánicos sostenidos, como en componentes bajo el capó automotriz. Polipropileno: una solución versátil y rentable El polipropileno (PP) es, junto con el nylon, uno de los materiales más utilizados en inyección de plástico para piezas industriales, pero con un perfil de propiedades distinto. Entre sus ventajas clave se cuentan el bajo peso específico, la buena resistencia mecánica relativa, la alta resistencia química, la procesabilidad sencilla y el costo reducido. Las principales características del nylon son: Cuando la pieza estará en contacto frecuente con agua, humedad o ciertos químicos, sin requerir la máxima resistencia mecánica. Cuando el volumen de producción es alto y el costo por pieza es un factor decisivo. Cuando se requiere un material con buena resistencia a la fatiga en aplicaciones de flexión repetida, como bisagras integradas. Cuando el proceso de inyección debe ser más rápido y con menor consumo energético. El polipropileno tiene un punto de fusión de aproximadamente 160°C, lo que le permite aplicarse a temperaturas relativamente altas, y es compatible con la mayoría de las técnicas de procesamiento industrial. Esto posiciona al PP como el plástico más económico para piezas en serie cuando los requerimientos mecánicos no son extremos, lo que explica su uso extendido en envases, componentes automotrices ligeros y piezas para electrodomésticos. Principales diferencias Criterio Nylon (Poliamida) Polipropileno Resistencia mecánica Mayor resistencia a la tracción (hasta 12,000 psi). Resistencia mecánica relativa, menor rigidez. Costo de producción Mayor, por temperaturas de procesamiento más altas. 15-30% más económico en producción de alto
Troquelado vs estampado de metal: diferencias y cómo elegir el proceso correcto
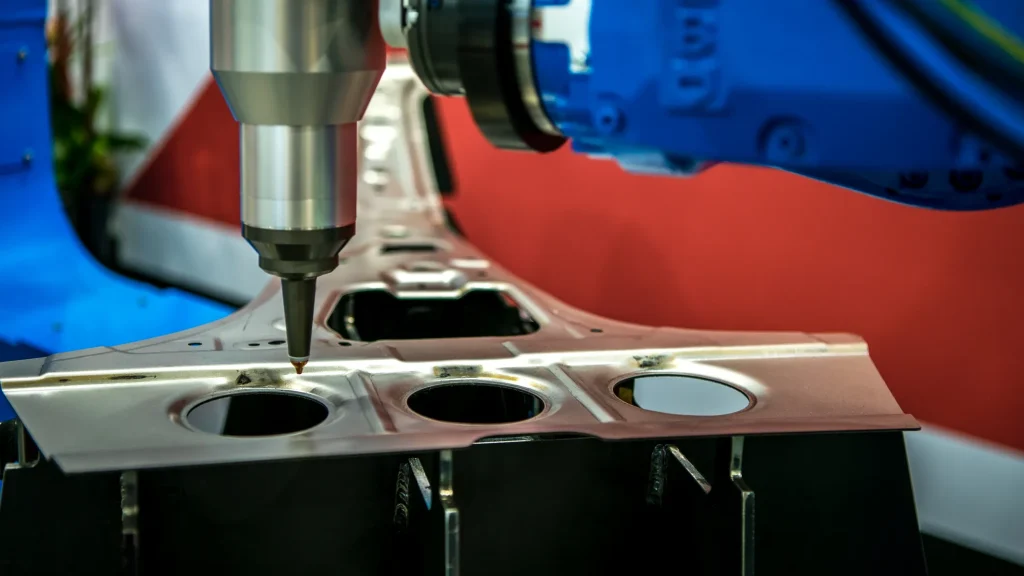
Elegir el proceso de manufactura adecuado es determinante para la calidad, la precisión y la rentabilidad de cualquier pieza metálica. Aunque troquelado y estampado suelen usarse como sinónimos en conversaciones cotidianas, técnicamente describen conceptos distintos: el estampado es el proceso general de transformar lámina metálica mediante una prensa, y el troquelado es una de las operaciones específicas que ese proceso puede incluir. ¿Qué es el troquelado de metal? El troquelado de metales en México y en el resto del mundo se define como el proceso de cortar formas planas a partir de una chapa metálica mediante un troquel montado en una prensa. La pieza recortada es, en este proceso, la pieza final o un semiproducto que pasará a otra operación. Funcionamiento Un troquel, compuesto por un punzón, una matriz y un porta-troquel, aplica una fuerza de corte controlada sobre la tira de lámina metálica. El punzón desciende sobre el material, lo corta contra el filo de la matriz y separa la geometría deseada del resto de la tira. Los materiales más utilizados en este proceso incluyen acero al carbono, acero inoxidable, aluminio, cobre y latón. Los materiales son seleccionados según los requerimientos mecánicos y de resistencia a la corrosión de cada aplicación. El troquelado de lámina metálica es particularmente eficiente para producción de piezas en serie, porque una vez fabricado el troquel, el costo incremental de cada pieza adicional es bajo. Industrias como la automotriz, la electrónica, la fabricación de herrajes y los bienes de consumo dependen de este proceso para producir componentes planos con alta repetibilidad dimensional. Principales operaciones dentro del troquelado Corte: separa la pieza del resto de la lámina siguiendo un contorno definido. Punzonado: genera orificios o recortes internos en la pieza. Perforado: crea agujeros de diámetro específico, generalmente más pequeños que los del punzonado. Embutido: transforma una sección plana en una forma cóncava o cilíndrica mediante deformación controlada. Doblado: pliega la lámina en ángulos definidos sin remover material. ¿Qué es el estampado de metal? El estampado metálico industrial es el término que engloba a una variedad más amplia de procesos de conformado de chapa metálica realizados en una prensa, incluyendo el corte, el punzonado, el doblado, el rebordeado, el acuñado y el propio troquelado. A diferencia del troquelado, que se enfoca en cortar formas planas, el estampado transforma la lámina metálica mediante la aplicación de presión entre una matriz y un punzón, lo que permite producir geometrías mucho más complejas: piezas tridimensionales, relieves superficiales y formas que combinan corte y deformación en una sola pieza terminada. El proceso puede ejecutarse en una sola etapa, donde cada golpe de la prensa produce la forma final, o a través de una secuencia de etapas dentro del mismo herramental o en herramientas independientes. Tipos de estampado más utilizados Estampado progresivo: la tira de metal avanza a través de una serie de estaciones, donde cada una ejecuta una operación distinta (corte, doblado, formado), hasta obtener la pieza completa al final del recorrido. Estampado profundo (embutición profunda): utiliza una serie de punzones y matrices para embutir la chapa en la cavidad de la matriz, formando piezas huecas y profundas como carcasas o recipientes. Estampado de precisión: técnica como el blanqueado fino, que produce piezas sin rebabas ni desgarros, con tolerancias dimensionales mucho más estrechas que el estampado convencional. Estampado en frío: se realiza a temperatura ambiente, lo que confiere a la pieza mayor dureza superficial mediante el fenómeno de acritud, aunque limita la deformación máxima posible sin generar grietas. Estampado de alta producción: configuraciones de prensa y herramental optimizadas para minimizar el tiempo de ciclo en series de cientos de miles o millones de piezas. Comparativa rápida entre ambos procesos Criterio Troquelado Estampado Precisión Alta en cortes simples; muy alta en variantes de precisión como el blanqueado fino. Alta, pero depende del número de operaciones combinadas. Velocidad de producción Rápida para piezas planas de corte único. Generalmente más rápida en estampado progresivo de alto volumen. Costos Menor inversión en herramental para piezas simples. Mayor inversión inicial si el herramental combina múltiples operaciones. Aplicaciones Piezas planas, recortes y perforaciones. Piezas con geometría compleja, relieves y embutidos. Flexibilidad de diseño Limitada a formas que se obtienen por corte. Amplia, al combinar corte, doblado y deformación. Troquelado progresivo vs estampado: ¿cuál conviene más? El troquel progresivo es, en realidad, el herramental que ejecuta el estampado progresivo: integra múltiples estaciones que realizan corte, punzonado, doblado y formado en una sola pasada de la tira metálica, lo que lo convierte en la opción más eficiente para producción de alto volumen. En la comparación troquelado progresivo vs estampado de operación simple, el troquel progresivo requiere una inversión inicial considerablemente mayor en el diseño y fabricación del herramental, porque su complejidad de ingeniería es alta. Sin embargo, ese costo se amortiza rápidamente en series largas, gracias a su velocidad de ciclo y a la eliminación de transferencias manuales entre operaciones. Para piezas de geometría simple y volúmenes moderados, un troquel de operación única o un troquel compuesto puede ser más rentable, ya que evita la inversión en un herramental multiestación que no se justificaría con ese volumen de producción. Cómo elegir el proceso correcto para tu proyecto La decisión entre troquelado de metales en México y estampado metálico industrial debe basarse en un análisis conjunto de varios factores. Estas preguntas permiten identificar qué proceso te conviene más: Geometría de la pieza: ¿es plana y simple, o requiere embutidos, dobleces o relieves? Cantidad requerida: ¿el proyecto es un lote piloto o una producción sostenida de cientos de miles de piezas? Material utilizado: el espesor y la dureza de la lámina condicionan el tipo de prensa y herramental necesarios. Nivel de precisión: ¿la aplicación tolera variaciones dimensionales moderadas o requiere tolerancias estrictas? Presupuesto disponible: ¿se prioriza menor inversión inicial o menor costo por pieza en el largo plazo? En Klumex contamos con capacidad propia de diseño y fabricación de herramentales, tanto para troquelado como para estampado metálico, lo que nos permite ofrecer a nuestros clientes una evaluación técnica
Tipos de troqueles industriales: cuál es la herramienta correcta

Si se busca una excelente eficiencia de los procesos, reducir los costos y mejorar la calidad de cada pieza, se debe poner mucha atención en la selección de los distintos tipos de troqueles industriales. Sabemos que puede ser un poco confuso comprender las diferencias y características de cada troquel, en este blog desarrollaremos de forma sencilla qué diferencia a cada uno. ¿Qué es un troquel y cómo funciona? Un troquel es un herramental de precisión que, montado en una prensa excéntrica o prensa hidráulica, aplica una fuerza controlada sobre una tira de material metálico para cortarla, doblarla o darle forma. La prensa excéntrica es la opción más común para operaciones de corte de alta velocidad (con golpes por minuto que pueden superar el millar en algunos equipos), mientras que la prensa hidráulica ofrece un tonelaje más alto y mayor control de la fuerza, lo que la hace adecuada para embutición profunda y formados complejos. Componentes básicos de un troquel Todo troquel se compone de un mismo conjunto estructural, independientemente de su tipo: Punzón: el elemento activo que penetra el material y ejecuta el corte o formado. Su filo de corte y la holgura de corte con respecto a la matriz determinan la calidad del corte y la cantidad de rebaba de corte generada. Matriz: el componente fijo que recibe al punzón y define la geometría de la pieza. Su fabricación exige aceros de herramienta como el acero D2 (alta resistencia al desgaste por abrasión), el acero H13 (para trabajo en caliente) o el acero M2 (para alta dureza y corte de precisión). Porta-troquel: la estructura que aloja y alinea al punzón y la matriz. Incluye la placa guía, que mantiene el punzón centrado durante el golpe, y el resorte de retorno, que eleva el punzón una vez completado el ciclo. Diferencia entre troquelado, estampado y punzonado Los tres términos describen procesos del estampado de metales manufactura, pero con alcances distintos. El troquelado es el proceso general de dar forma a lámina metálica mediante un troquel. El punzonado es una operación específica de troquelado orientada a generar agujeros en la pieza. El estampado es el término más amplio, que incluye corte, doblez, embutido, acuñado y calibrado, y que se ejecuta en una o más estaciones dentro del mismo herramental. Clasificación de los tipos de troqueles Troquel simple El troquel simple realiza una sola operación por golpe de prensa, es decir que corta, dobla o perfora en una sola estación. Es el herramental de menor costo de fabricación y el más adecuado para lotes pequeños, prototipos o piezas de geometría poco compleja. Su limitación principal es que requiere operaciones adicionales en otros troqueles para completar piezas con múltiples características. Troquel compuesto El troquel compuesto integra dos o más operaciones de corte en una sola estación, de modo que en un único golpe puede ejecutar, por ejemplo, el corte del contorno exterior y el punzonado de orificios internos de manera simultánea. Es ideal para piezas planas con perforaciones y contornos definidos, como arandelas o brackets simples. Requiere mayor fuerza de punzonado que el troquel simple y su diseño es más complejo, aunque sigue siendo una solución de bajo costo comparado con el troquel progresivo. Troquel progresivo El troquel progresivo es la solución de referencia para producción en alto volumen. La tira de material avanza automáticamente a través de estaciones consecutivas mediante un piloto de guía que posiciona con precisión el paso de avance en cada ciclo. En cada golpe de la prensa, la tira avanza un paso y cada estación ejecuta una operación distinta (corte, doblado, embutido, acuñado) hasta que la pieza sale completa al final de la última estación. La pieza permanece unida a la tira hasta ese punto final, lo que permite ciclos más rápidos y menor movimiento entre golpes. Troquel de transferencia En el troquel de transferencia, la pieza se separa de la tira desde la primera operación y un sistema de transferencia mecánica la mueve entre estaciones independientes. Este diseño es la opción adecuada cuando la pieza requiere embutición profunda o geometrías que no pueden producirse mientras permanece unida a la tira. Permite trabajar piezas más grandes y complejas que el progresivo, aunque su velocidad de ciclo es menor. Troquel de doblez El troquel de doblez ejecuta operaciones de formado sobre la lámina sin remover material: doblado en V (el más común, para ángulos simples), doblado en U (para perfiles de canal), flangeado (para rebordes perimetrales), rebordeado (para refuerzo de bordes) y curvado (para radios continuos). La geometría de la herramienta y el tonelaje de la prensa determinan el radio mínimo alcanzable y el retorno elástico del material, que debe compensarse en el diseño del troquel. Troquel de embutido El troquel de embutido genera piezas tridimensionales a partir de lámina plana mediante deformación controlada, sin arranque de material. La embutición profunda produce tazas, cuerpos de envases o carcasas cilíndricas a partir de un disco plano. El proceso exige un control preciso del tonelaje, la holgura entre punzón y matriz y la sujeción del material para evitar arrugas o fracturas. Los aceros H13 son especialmente valorados en estos troqueles por su resistencia al calor generado en el proceso. Materiales con los que trabaja cada tipo de troquel Acero laminado en frío y en caliente Aluminio y sus aleaciones Cobre y latón en aplicaciones eléctricas Plásticos laminados (en casos específicos) Cómo Klumex fabrica y mantiene troqueles En Klumex, el proceso de fabricación de troqueles a medida comienza con el análisis técnico de la pieza: geometría, material, tolerancias dimensionales y volumen de producción requerido. Con esa información, nuestros ingenieros seleccionan el tipo de herramental óptimo, definen los aceros de herramienta apropiados (D2, H13 o M2 según la aplicación) y diseñan el troquel en CAD con simulación del proceso de estampado antes de iniciar el maquinado. Si tienes un proyecto que requiere troquelado de metal México y necesitas definir el tipo de herramental más adecuado, contáctanos. Te asesoramos y te presentamos una propuesta basada en los requerimientos de tu proyecto. Cotiza tu
Tipos de maquinado industrial

El proceso de maquinado que se seleccione determina la tolerancia dimensional que puedes alcanzar, el acabado superficial de la pieza y, en gran medida, el costo por unidad. Esta guía explica los principales procesos de maquinado manufactura, sus diferencias clave y los criterios que deben guiar esa elección. ¿Qué es el maquinado industrial y para qué se usa? El maquinado industrial es un conjunto de procesos de manufactura sustractiva en los que se remueve material de una pieza en bruto, mediante arranque de viruta u otros mecanismos, para obtener una geometría específica con dimensiones controladas. El resultado es un componente funcional con tolerancias, acabados superficiales y propiedades mecánicas definidas por el diseño. Los procesos de mecanizado se aplican en la fabricación de piezas metálicas y plásticas para industrias que requieren alta precisión, reproducibilidad y volúmenes que van desde unidades únicas hasta series de miles de piezas. Diferencia entre maquinado convencional y maquinado CNC El maquinado convencional depende de la habilidad del operador para controlar manualmente la fresa, el torno o la rectificadora. Es un proceso flexible para piezas únicas, prototipos o reparaciones urgentes, aunque su repetibilidad es limitada comparada con los métodos automatizados. El maquinado CNC (Control Numérico Computarizado) automatiza esos mismos movimientos mediante instrucciones programadas en código G, generadas desde sistemas CAD/CAM. La computadora controla con exactitud la velocidad de corte, el avance, la profundidad de pasada y la trayectoria de la herramienta, lo que elimina la variabilidad humana y garantiza que cada pieza sea idéntica a la anterior, incluso en lotes de miles de unidades. Industrias que dependen del maquinado de precisión El maquinado de precisión México es un servicio transversal a múltiples sectores: Automotriz: componentes de motor, transmisiones, soportes y herramentales de producción. Dispositivos médicos: piezas con tolerancias micrométricas en aceros inoxidables y titanio. Electrónica y línea blanca: carcasas, conectores y componentes estructurales. Agricultura: piezas para maquinaria de campo que requieren resistencia al desgaste. Fabricación de moldes: cavidades, núcleos y placas para moldes de inyección de plástico. Principales tipos de maquinado Torneado El torneado es un proceso en el que la pieza gira sobre su propio eje, sujeta entre el plato de mordazas y el contrapunto de la bancada, mientras una herramienta de corte fija remueve material de forma progresiva. Se utiliza para fabricar piezas cilíndricas como ejes, bujes, anillos y espárragos. Las herramientas de carburo de tungsteno permiten velocidades de corte más altas y mayor durabilidad que el acero de herramienta convencional, lo que reduce los tiempos de ciclo y mejora el acabado superficial. Fresado En el fresado, la herramienta de corte (la fresa) gira sobre el husillo mientras la pieza se desplaza en los ejes X, Y y Z. Este proceso es ideal para producir superficies planas, ranuras, cavidades y contornos complejos. El fresado CNC, ejecutado en un centro de maquinado de 3, 4 o 5 ejes, permite trabajar geometrías que serían imposibles de obtener con fresado convencional, con tolerancias dimensionales muy estrechas. Rectificado El rectificado es el proceso de acabado por excelencia dentro del arranque de viruta. Una muela abrasiva remueve capas mínimas de material para alcanzar tolerancias dimensionales de alta precisión y reducir la rugosidad superficial a valores medidos con rugosímetro, que en algunos casos se expresan en fracciones de micra. Se aplica sobre piezas que ya pasaron por desbaste y semiacabado, y que requieren ajuste fino de superficies funcionales como guías, asientos de rodamientos o cavidades de molde. Taladrado y roscado El taladrado produce agujeros mediante una broca giratoria. A partir de esos agujeros, procesos complementarios como: el escariado (para calibrar el diámetro con alta precisión), el mandrinado (para ampliar y alinear barrenos existentes) y el roscado (para crear filetes internos o externos) completan las características funcionales de la pieza. El broaching es una variante especializada que produce ranuras o perfiles internos de geometría compleja en una sola pasada lineal. Electroerosión (EDM) La electroerosión o EDM (Electrical Discharge Machining) no remueve material mediante herramientas de corte, sino mediante descargas eléctricas controladas entre un electrodo y la pieza, separados por un fluido dieléctrico. Existen dos modalidades principales: EDM de penetración: un electrodo de cobre o grafito, mecanizado con la forma negativa de la cavidad deseada, erosiona el material para crear formas complejas en aceros endurecidos. Es el proceso de referencia para fabricar cavidades en moldes de inyección. EDM de hilo: un hilo de corte metálico de diámetro muy reducido recorre una trayectoria programada por CNC para cortar piezas con contornos complejos y tolerancias de hasta ±0.005 mm. La electroerosión maquinado industrial es particularmente valiosa cuando la pieza ya está endurecida y no puede fresarse sin riesgo de deformación plástica, o cuando la geometría incluye ángulos, radios interiores o detalles que una fresa no puede alcanzar. ¿Cómo elige Klumex el tipo de maquinado para cada proyecto? En Klumex, el proceso de selección comienza con el análisis técnico de la pieza: su geometría el material especificado, las tolerancias dimensionales del plano y el volumen de producción requerido. A partir de esa información, nuestros ingenieros determinan la secuencia de procesos, que puede combinar fresado CNC para el desbaste, electroerosión de penetración para cavidades internas y rectificado para las superficies de ajuste. Si tienes un proyecto de fabricación de piezas plásticas o metálicas y necesitas definir el proceso de maquinado más adecuado, contáctanos. Te asesoramos sin costo y te presentamos una propuesta técnica basada en los requerimientos reales de tu proyecto. Solicita tu cotización de maquinado CNC

