El ciclo de inyección de plástico es un proceso fundamental en la fabricación de productos para diversas industrias y se ha caracterizado por su rapidez, precisión y capacidad para producir piezas complejas y satisfacer la demanda masiva de productos plásticos de alta calidad.
A través de este proceso de inyección, es posible crear componentes que cumplen con estrictos requisitos de resistencia y durabilidad, lo que tiene un impacto directo en la mejora competitividad e innovación en las industrias.
En este artículo profundizaremos más sobre el proceso.
Fases del ciclo de inyección de plástico
El proceso de inyección de plásticos se ejecuta en varias frases, lo que ayuda al desarrollo de piezas plásticas con las características deseadas.
Este ciclo de inyección de plástico no solo es esencial en la fabricación de productos de consumo, sino que también es pieza fundamental para la innovación tecnológica y el desarrollo de soluciones avanzadas en las industrias, ya que permite la optimización de tiempo y procesos.
A continuación explicamos cada una de las etapas, desde la selección del material adecuado hasta comprender cómo se llega al producto final.
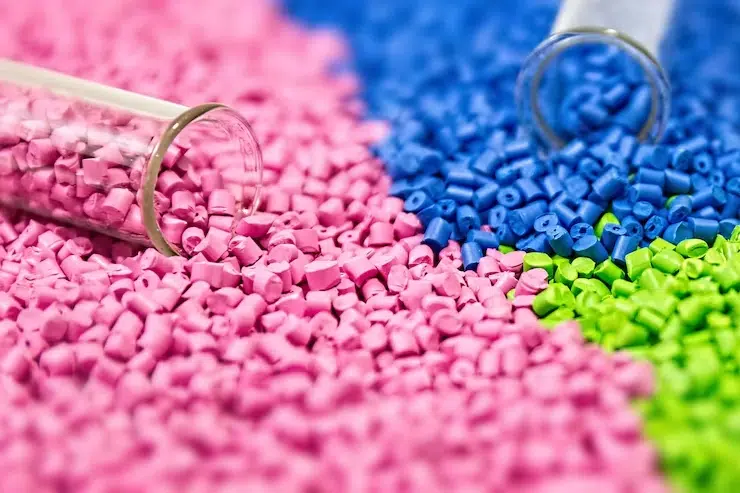
Selección de material
Para elegir adecuadamente el material es fundamental conocer el tipo de producto que se desea fabricar así como su propósito y funcionalidad. Esta información es clave para determinar los acabados y las propiedades técnicas requeridas en el producto final.
La elección del material debe hacerse en función de las especificaciones de la pieza o componente, ya que existen diferentes tipos de plásticos, cada uno con características particulares que pueden hacerlos más o menos aptos para determinadas aplicaciones.
Puede interesarte: ¿Cómo seleccionar el material para moldeo por inyección?
Fase de inyección de material
Primero el plástico se introduce en las cavidades del molde a través de un tornillo que gira y empuja el material hacia el barril, donde se funde mediante calor. Una vez que el material se encuentre fundido es inyectado a alta presión en el molde cerrado.
Presión de mantenimiento o compactación
En esta fase, también conocida como “dwelling” se aplica presión continua tras llenar el molde, compactando la masa fundida para compensar su contracción al enfriarse.
Durante esta etapa, la viscosidad del plástico aumenta debido al enfriamiento, y la resistencia en la cavidad es alta.
La presión se mantiene hasta que las compuertas se solidifican y sellan, asegurando una densidad uniforme y evitando deformaciones. La fase de presión es importante ya que es en esta donde surgen problemas como rebabas o desbordamientos.
Enfriamiento
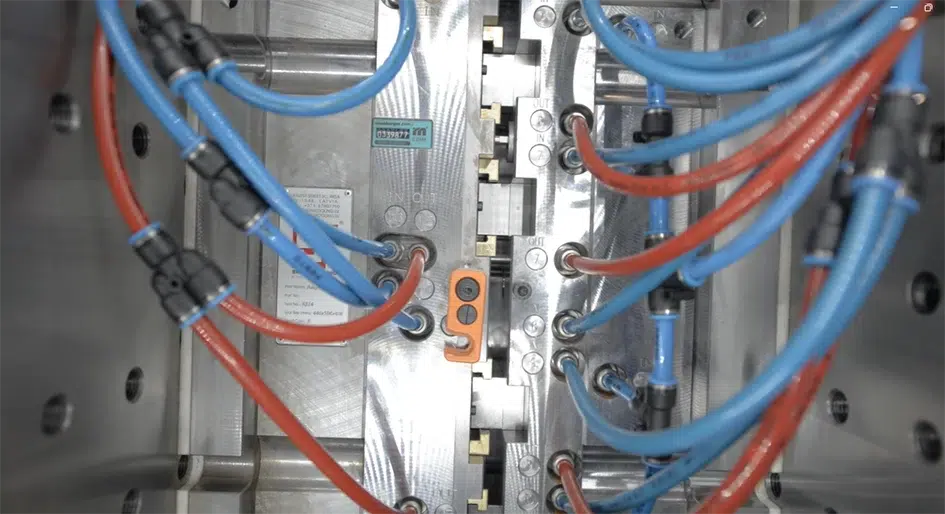
Después de que el plástico ha sido inyectado en el molde, se busca que éste se mantenga a una temperatura adecuada para que la pieza se solidifique homogéneamente, evitando imperfecciones en la misma.
Cabe mencionar que esta etapa es clave ya que representa el 80% del ciclo del moldeo por inyección.
Para acelerar el proceso de enfriamiento, se utiliza una refrigeración en el molde, que consiste en circuitos de agua que discurren por el interior del éste, lo que provoca la maximización de transmisión de calor del plástico al metal.
Factores como el grosor del plástico, materiales del molde, diseño de canales de enfriamiento, flujo y tipo de refrigerante, y parámetros de procesamiento influyen directamente en la eficiencia de esta etapa.
Desmoldeo
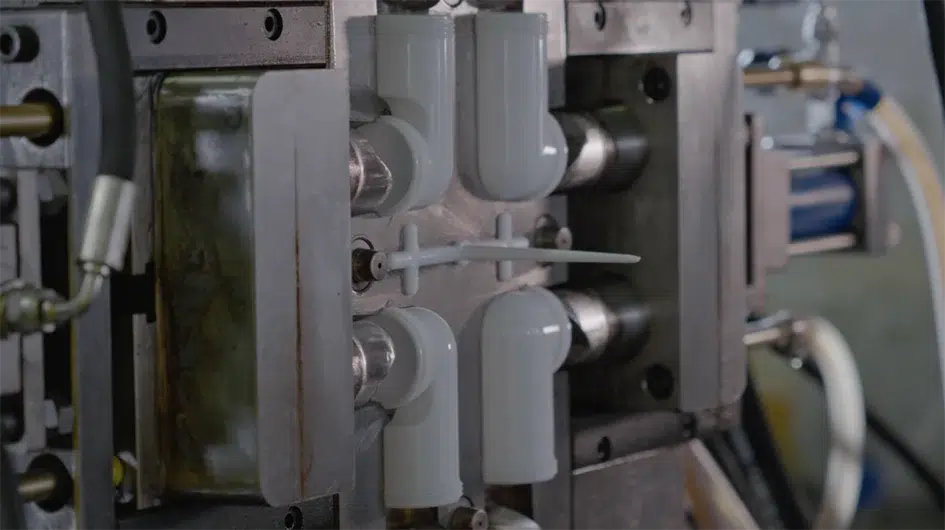
La última fase del moldeo por inyección de da después de que el plástico se ha enfriado y solidificado, el molde se abre y la pieza moldeada es expulsada.
Existen dos métodos principales de desmoldeo:
1. Varilla superior
Ideal para piezas con alta resistencia y rigidez. La distribución uniforme de las varillas en las áreas de mayor resistencia asegura un proceso sin daños ni deformaciones.
2. Placa de decapado
Utilizada en productos de paredes delgadas, cavidades profundas o acabados transparentes. Este método distribuye la fuerza de manera uniforme, evitando marcas y garantizando un desmoldeo estable.
Cabe mencionar, que un método inadecuado puede generar deformaciones o defectos debido a la fuerza desigual durante la expulsión.
Factores que afectan el ciclo de inyección
El ciclo de inyección, como cualquier otro proceso, puede sufrir algunas afectaciones, a continuación detallamos las más comunes:
- Propiedades del material. Las características del material plástico, como su viscosidad, elasticidad y comportamiento térmico, influyen en el proceso de inyección, por ello es importante verificar estos datos antes de iniciar una producción.
Otro factor a considerar es que existen materiales con propiedades específicas, como los plásticos reforzados con fibra, que pueden requerir ajustes en la maquinaria o el proceso para asegurar una inyección óptima.
Diseño del molde de inyección. Un diseño adecuado del molde es primordial para asegurar que el proceso de inyección se lleve a cabo de manera eficiente, de lo contrario la pieza podría presentar deformaciones y una mala calidad superficial.
El diseño del molde no solo previene defectos también puede reducir significativamente los costos de producción gracias a la optimización en la distribución de cavidades, el uso del material y la reducción de los desperdicios.
Puede interesarte: Diseño de moldes de inyección, cavidades y distribución
Temperatura del material. La temperatura a la que se inyecta el plástico tiene un impacto directo en su fluidez, adherencia y capacidad para llenar el molde de manera uniforme y evitar defectos como burbujas de aire o deformaciones en la pieza.
Además, el moldeo debe realizarse dentro de un rango específico para evitar la degradación del plástico La temperatura del barril de inyección debe ser más alta que la temperatura de fusión del plástico e inferior a la temperatura de descomposición.
- Temperatura del molde. Cuando la temperatura del molde es más baja, la velocidad de enfriamiento aumenta, lo que provoca una rápida disminución de la temperatura de la masa fundida. Esto, a su vez, incrementa la viscosidad del material y reduce la presión de inyección, lo que puede resultar en un llenado insuficiente del molde.
- Tiempo de inyección. La velocidad a la que se inyecta el material en el molde también puede afectar la calidad de la pieza. Una inyección demasiado rápida puede generar defectos como superficies rugosas o cavidades internas, mientras que una velocidad demasiado baja puede resultar en piezas incompletas.
Optimiza tu producción con KLUMEX
¿Estás planeando una producción de productos plásticos y necesitas un socio estratégico? En KLUMEX, nos especializamos en el moldeo por inyección de plásticos, brindándote apoyo integral en cada etapa de tu proyecto, desde el diseño hasta la ejecución. Nuestro objetivo es ayudarte a optimizar tiempo y costos, asegurando una producción eficiente y de alta calidad. ¡Contáctanos!