Nylon vs polipropileno vs poliamida | ¿Qué material elegir para tu proyecto industrial?
Seleccionar el material plástico equivocado para una pieza industrial no es un error menor. Una resina con resistencia química insuficiente puede degradarse en contacto con aceites o solventes; un material con baja estabilidad térmica puede deformarse en operación continua; y una elección que ignora el costo de producción puede inflar el precio final de una pieza fabricada en serie. El nylon, la poliamida y el polipropileno están entre los plásticos técnicos más utilizados en manufactura, precisamente porque cada uno resuelve necesidades distintas. ¿Por qué es importante elegir el plástico adecuado? Antes de comparar materiales específicos, vale la pena entender qué está en juego al responder la pregunta de qué plástico elegir para mi pieza. La selección incorrecta afecta directamente: La vida útil de la pieza, si el material no resiste las condiciones reales de operación. La resistencia mecánica y química, frente a cargas, impactos, humedad o exposición a sustancias agresivas. Los costos de producción, porque algunos materiales requieren temperaturas de procesamiento más altas o tiempos de enfriamiento más largos. La compatibilidad con el proceso de manufactura, ya que no todos los polímeros se comportan igual en moldeo por inyección. Los requerimientos de la aplicación final, que pueden exigir certificaciones, tolerancias dimensionales específicas o resistencia a la intemperie. Una comparativa de plásticos técnicos industriales bien fundamentada, como la que desarrollamos a continuación, reduce el riesgo de rediseñar una pieza después de haberla puesto en producción. Nylon: sus propiedades El nylon es el nombre comercial con el que se conoce a una familia de poliamidas sintéticas, desarrolladas originalmente para sustituir a la seda. Resiste la abrasión, numerosos productos químicos, insectos y hongos, además de contar con buena resistencia térmica y a la fatiga, y ser muy mecanizable. También funciona como un amortiguador de ruido eficaz en aplicaciones mecánicas. En la comparativa de propiedades nylon vs polipropileno, el nylon destaca por: Alta resistencia a la tracción y al desgaste. Buena resistencia a la fatiga bajo esfuerzo repetido. Capacidad de actuar como material autolubricante en piezas móviles. Estabilidad dimensional superior en piezas sometidas a fricción constante. Su principal limitación frente a otros plásticos técnicos es su sensibilidad a la humedad, que puede afectar las dimensiones de la pieza en ambientes con alta concentración de vapor de agua, y su mayor costo de procesamiento comparado con materiales como el polipropileno. Al preguntarse nylon poliamida cuál es mejor, la respuesta depende de la aplicación: para piezas con fricción constante, engranajes o componentes que requieren resistencia al desgaste, el nylon suele ser la opción técnica más sólida. ¿El nylon es lo mismo que la poliamida? La diferencia entre nylon y poliamida es su nomenclatura, no de composición química. Poliamida es la denominación técnica del polímero (frecuentemente abreviada como PA), mientras que nylon es el nombre comercial popularizado desde su desarrollo. Ambos términos se usan indistintamente en fichas técnicas, catálogos de proveedores y especificaciones de ingeniería, lo que en ocasiones genera confusión entre quienes no están familiarizados con el sector de plásticos de ingeniería. Poliamida: uno de los plásticos técnicos más utilizados La poliamida es uno de los plásticos técnicos para piezas industriales más utilizados en el mundo, debido a su combinación de resistencia mecánica, ligereza y procesabilidad. Su estructura molecular, basada en enlaces amida, combina regiones cristalinas rígidas que aportan durabilidad con zonas amorfas que aportan flexibilidad, lo que la hace adecuada para entornos exigentes. Entre sus aplicaciones industriales más comunes se encuentran: Engranajes y componentes mecánicos sometidos a fricción. Conectores eléctricos y componentes bajo el capó en la industria automotriz. Rodamientos plásticos y bujes de bajo mantenimiento. Piezas estructurales que requieren resistencia al impacto sin el peso del metal. La poliamida generalmente ofrece mayor resistencia mecánica, mayor rigidez y mejor resistencia al desgaste por abrasión, mientras que el polipropileno compite en costo y facilidad de procesamiento. Diferencia entre poliamida 6 y poliamida 66 Poliamida 6 Tiene buena resistencia a la tracción, lo que la hace resistente a cargas pesadas, junto con buena resistencia al impacto y alto módulo de elasticidad para estabilidad dimensional. Funciona bien en temperaturas de hasta aproximadamente 100°C. Poliamida 66 Tiene buena rigidez, dureza, resistencia a la abrasión y estabilidad dimensional térmica, además de excelente resistencia al desgaste y baja fricción. Su temperatura de funcionamiento es entre 15 y 24 grados superior a la de la PA6. Como criterio de selección general, la PA6 es la opción más versátil y económica para aplicaciones de uso general, mientras que la PA66 se recomienda cuando la pieza estará expuesta a temperaturas más altas o a esfuerzos mecánicos sostenidos, como en componentes bajo el capó automotriz. Polipropileno: una solución versátil y rentable El polipropileno (PP) es, junto con el nylon, uno de los materiales más utilizados en inyección de plástico para piezas industriales, pero con un perfil de propiedades distinto. Entre sus ventajas clave se cuentan el bajo peso específico, la buena resistencia mecánica relativa, la alta resistencia química, la procesabilidad sencilla y el costo reducido. Las principales características del nylon son: Cuando la pieza estará en contacto frecuente con agua, humedad o ciertos químicos, sin requerir la máxima resistencia mecánica. Cuando el volumen de producción es alto y el costo por pieza es un factor decisivo. Cuando se requiere un material con buena resistencia a la fatiga en aplicaciones de flexión repetida, como bisagras integradas. Cuando el proceso de inyección debe ser más rápido y con menor consumo energético. El polipropileno tiene un punto de fusión de aproximadamente 160°C, lo que le permite aplicarse a temperaturas relativamente altas, y es compatible con la mayoría de las técnicas de procesamiento industrial. Esto posiciona al PP como el plástico más económico para piezas en serie cuando los requerimientos mecánicos no son extremos, lo que explica su uso extendido en envases, componentes automotrices ligeros y piezas para electrodomésticos. Principales diferencias Criterio Nylon (Poliamida) Polipropileno Resistencia mecánica Mayor resistencia a la tracción (hasta 12,000 psi). Resistencia mecánica relativa, menor rigidez. Costo de producción Mayor, por temperaturas de procesamiento más altas. 15-30% más económico en producción de alto
Troquelado vs estampado de metal: diferencias y cómo elegir el proceso correcto
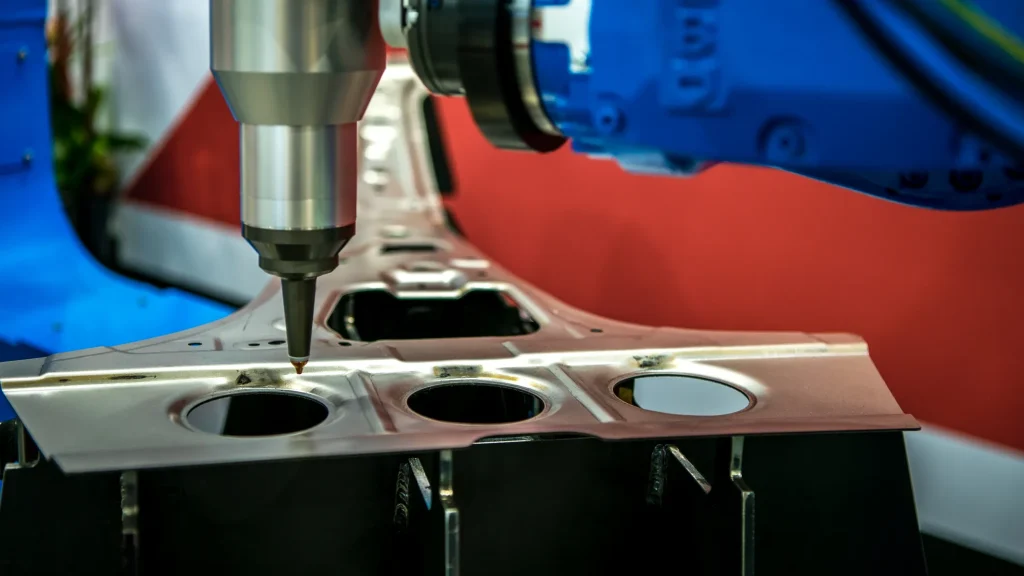
Elegir el proceso de manufactura adecuado es determinante para la calidad, la precisión y la rentabilidad de cualquier pieza metálica. Aunque troquelado y estampado suelen usarse como sinónimos en conversaciones cotidianas, técnicamente describen conceptos distintos: el estampado es el proceso general de transformar lámina metálica mediante una prensa, y el troquelado es una de las operaciones específicas que ese proceso puede incluir. ¿Qué es el troquelado de metal? El troquelado de metales en México y en el resto del mundo se define como el proceso de cortar formas planas a partir de una chapa metálica mediante un troquel montado en una prensa. La pieza recortada es, en este proceso, la pieza final o un semiproducto que pasará a otra operación. Funcionamiento Un troquel, compuesto por un punzón, una matriz y un porta-troquel, aplica una fuerza de corte controlada sobre la tira de lámina metálica. El punzón desciende sobre el material, lo corta contra el filo de la matriz y separa la geometría deseada del resto de la tira. Los materiales más utilizados en este proceso incluyen acero al carbono, acero inoxidable, aluminio, cobre y latón. Los materiales son seleccionados según los requerimientos mecánicos y de resistencia a la corrosión de cada aplicación. El troquelado de lámina metálica es particularmente eficiente para producción de piezas en serie, porque una vez fabricado el troquel, el costo incremental de cada pieza adicional es bajo. Industrias como la automotriz, la electrónica, la fabricación de herrajes y los bienes de consumo dependen de este proceso para producir componentes planos con alta repetibilidad dimensional. Principales operaciones dentro del troquelado Corte: separa la pieza del resto de la lámina siguiendo un contorno definido. Punzonado: genera orificios o recortes internos en la pieza. Perforado: crea agujeros de diámetro específico, generalmente más pequeños que los del punzonado. Embutido: transforma una sección plana en una forma cóncava o cilíndrica mediante deformación controlada. Doblado: pliega la lámina en ángulos definidos sin remover material. ¿Qué es el estampado de metal? El estampado metálico industrial es el término que engloba a una variedad más amplia de procesos de conformado de chapa metálica realizados en una prensa, incluyendo el corte, el punzonado, el doblado, el rebordeado, el acuñado y el propio troquelado. A diferencia del troquelado, que se enfoca en cortar formas planas, el estampado transforma la lámina metálica mediante la aplicación de presión entre una matriz y un punzón, lo que permite producir geometrías mucho más complejas: piezas tridimensionales, relieves superficiales y formas que combinan corte y deformación en una sola pieza terminada. El proceso puede ejecutarse en una sola etapa, donde cada golpe de la prensa produce la forma final, o a través de una secuencia de etapas dentro del mismo herramental o en herramientas independientes. Tipos de estampado más utilizados Estampado progresivo: la tira de metal avanza a través de una serie de estaciones, donde cada una ejecuta una operación distinta (corte, doblado, formado), hasta obtener la pieza completa al final del recorrido. Estampado profundo (embutición profunda): utiliza una serie de punzones y matrices para embutir la chapa en la cavidad de la matriz, formando piezas huecas y profundas como carcasas o recipientes. Estampado de precisión: técnica como el blanqueado fino, que produce piezas sin rebabas ni desgarros, con tolerancias dimensionales mucho más estrechas que el estampado convencional. Estampado en frío: se realiza a temperatura ambiente, lo que confiere a la pieza mayor dureza superficial mediante el fenómeno de acritud, aunque limita la deformación máxima posible sin generar grietas. Estampado de alta producción: configuraciones de prensa y herramental optimizadas para minimizar el tiempo de ciclo en series de cientos de miles o millones de piezas. Comparativa rápida entre ambos procesos Criterio Troquelado Estampado Precisión Alta en cortes simples; muy alta en variantes de precisión como el blanqueado fino. Alta, pero depende del número de operaciones combinadas. Velocidad de producción Rápida para piezas planas de corte único. Generalmente más rápida en estampado progresivo de alto volumen. Costos Menor inversión en herramental para piezas simples. Mayor inversión inicial si el herramental combina múltiples operaciones. Aplicaciones Piezas planas, recortes y perforaciones. Piezas con geometría compleja, relieves y embutidos. Flexibilidad de diseño Limitada a formas que se obtienen por corte. Amplia, al combinar corte, doblado y deformación. Troquelado progresivo vs estampado: ¿cuál conviene más? El troquel progresivo es, en realidad, el herramental que ejecuta el estampado progresivo: integra múltiples estaciones que realizan corte, punzonado, doblado y formado en una sola pasada de la tira metálica, lo que lo convierte en la opción más eficiente para producción de alto volumen. En la comparación troquelado progresivo vs estampado de operación simple, el troquel progresivo requiere una inversión inicial considerablemente mayor en el diseño y fabricación del herramental, porque su complejidad de ingeniería es alta. Sin embargo, ese costo se amortiza rápidamente en series largas, gracias a su velocidad de ciclo y a la eliminación de transferencias manuales entre operaciones. Para piezas de geometría simple y volúmenes moderados, un troquel de operación única o un troquel compuesto puede ser más rentable, ya que evita la inversión en un herramental multiestación que no se justificaría con ese volumen de producción. Cómo elegir el proceso correcto para tu proyecto La decisión entre troquelado de metales en México y estampado metálico industrial debe basarse en un análisis conjunto de varios factores. Estas preguntas permiten identificar qué proceso te conviene más: Geometría de la pieza: ¿es plana y simple, o requiere embutidos, dobleces o relieves? Cantidad requerida: ¿el proyecto es un lote piloto o una producción sostenida de cientos de miles de piezas? Material utilizado: el espesor y la dureza de la lámina condicionan el tipo de prensa y herramental necesarios. Nivel de precisión: ¿la aplicación tolera variaciones dimensionales moderadas o requiere tolerancias estrictas? Presupuesto disponible: ¿se prioriza menor inversión inicial o menor costo por pieza en el largo plazo? En Klumex contamos con capacidad propia de diseño y fabricación de herramentales, tanto para troquelado como para estampado metálico, lo que nos permite ofrecer a nuestros clientes una evaluación técnica
Tipos de troqueles industriales: cuál es la herramienta correcta

Si se busca una excelente eficiencia de los procesos, reducir los costos y mejorar la calidad de cada pieza, se debe poner mucha atención en la selección de los distintos tipos de troqueles industriales. Sabemos que puede ser un poco confuso comprender las diferencias y características de cada troquel, en este blog desarrollaremos de forma sencilla qué diferencia a cada uno. ¿Qué es un troquel y cómo funciona? Un troquel es un herramental de precisión que, montado en una prensa excéntrica o prensa hidráulica, aplica una fuerza controlada sobre una tira de material metálico para cortarla, doblarla o darle forma. La prensa excéntrica es la opción más común para operaciones de corte de alta velocidad (con golpes por minuto que pueden superar el millar en algunos equipos), mientras que la prensa hidráulica ofrece un tonelaje más alto y mayor control de la fuerza, lo que la hace adecuada para embutición profunda y formados complejos. Componentes básicos de un troquel Todo troquel se compone de un mismo conjunto estructural, independientemente de su tipo: Punzón: el elemento activo que penetra el material y ejecuta el corte o formado. Su filo de corte y la holgura de corte con respecto a la matriz determinan la calidad del corte y la cantidad de rebaba de corte generada. Matriz: el componente fijo que recibe al punzón y define la geometría de la pieza. Su fabricación exige aceros de herramienta como el acero D2 (alta resistencia al desgaste por abrasión), el acero H13 (para trabajo en caliente) o el acero M2 (para alta dureza y corte de precisión). Porta-troquel: la estructura que aloja y alinea al punzón y la matriz. Incluye la placa guía, que mantiene el punzón centrado durante el golpe, y el resorte de retorno, que eleva el punzón una vez completado el ciclo. Diferencia entre troquelado, estampado y punzonado Los tres términos describen procesos del estampado de metales manufactura, pero con alcances distintos. El troquelado es el proceso general de dar forma a lámina metálica mediante un troquel. El punzonado es una operación específica de troquelado orientada a generar agujeros en la pieza. El estampado es el término más amplio, que incluye corte, doblez, embutido, acuñado y calibrado, y que se ejecuta en una o más estaciones dentro del mismo herramental. Clasificación de los tipos de troqueles Troquel simple El troquel simple realiza una sola operación por golpe de prensa, es decir que corta, dobla o perfora en una sola estación. Es el herramental de menor costo de fabricación y el más adecuado para lotes pequeños, prototipos o piezas de geometría poco compleja. Su limitación principal es que requiere operaciones adicionales en otros troqueles para completar piezas con múltiples características. Troquel compuesto El troquel compuesto integra dos o más operaciones de corte en una sola estación, de modo que en un único golpe puede ejecutar, por ejemplo, el corte del contorno exterior y el punzonado de orificios internos de manera simultánea. Es ideal para piezas planas con perforaciones y contornos definidos, como arandelas o brackets simples. Requiere mayor fuerza de punzonado que el troquel simple y su diseño es más complejo, aunque sigue siendo una solución de bajo costo comparado con el troquel progresivo. Troquel progresivo El troquel progresivo es la solución de referencia para producción en alto volumen. La tira de material avanza automáticamente a través de estaciones consecutivas mediante un piloto de guía que posiciona con precisión el paso de avance en cada ciclo. En cada golpe de la prensa, la tira avanza un paso y cada estación ejecuta una operación distinta (corte, doblado, embutido, acuñado) hasta que la pieza sale completa al final de la última estación. La pieza permanece unida a la tira hasta ese punto final, lo que permite ciclos más rápidos y menor movimiento entre golpes. Troquel de transferencia En el troquel de transferencia, la pieza se separa de la tira desde la primera operación y un sistema de transferencia mecánica la mueve entre estaciones independientes. Este diseño es la opción adecuada cuando la pieza requiere embutición profunda o geometrías que no pueden producirse mientras permanece unida a la tira. Permite trabajar piezas más grandes y complejas que el progresivo, aunque su velocidad de ciclo es menor. Troquel de doblez El troquel de doblez ejecuta operaciones de formado sobre la lámina sin remover material: doblado en V (el más común, para ángulos simples), doblado en U (para perfiles de canal), flangeado (para rebordes perimetrales), rebordeado (para refuerzo de bordes) y curvado (para radios continuos). La geometría de la herramienta y el tonelaje de la prensa determinan el radio mínimo alcanzable y el retorno elástico del material, que debe compensarse en el diseño del troquel. Troquel de embutido El troquel de embutido genera piezas tridimensionales a partir de lámina plana mediante deformación controlada, sin arranque de material. La embutición profunda produce tazas, cuerpos de envases o carcasas cilíndricas a partir de un disco plano. El proceso exige un control preciso del tonelaje, la holgura entre punzón y matriz y la sujeción del material para evitar arrugas o fracturas. Los aceros H13 son especialmente valorados en estos troqueles por su resistencia al calor generado en el proceso. Materiales con los que trabaja cada tipo de troquel Acero laminado en frío y en caliente Aluminio y sus aleaciones Cobre y latón en aplicaciones eléctricas Plásticos laminados (en casos específicos) Cómo Klumex fabrica y mantiene troqueles En Klumex, el proceso de fabricación de troqueles a medida comienza con el análisis técnico de la pieza: geometría, material, tolerancias dimensionales y volumen de producción requerido. Con esa información, nuestros ingenieros seleccionan el tipo de herramental óptimo, definen los aceros de herramienta apropiados (D2, H13 o M2 según la aplicación) y diseñan el troquel en CAD con simulación del proceso de estampado antes de iniciar el maquinado. Si tienes un proyecto que requiere troquelado de metal México y necesitas definir el tipo de herramental más adecuado, contáctanos. Te asesoramos y te presentamos una propuesta basada en los requerimientos de tu proyecto. Cotiza tu
Tipos de maquinado industrial

El proceso de maquinado que se seleccione determina la tolerancia dimensional que puedes alcanzar, el acabado superficial de la pieza y, en gran medida, el costo por unidad. Esta guía explica los principales procesos de maquinado manufactura, sus diferencias clave y los criterios que deben guiar esa elección. ¿Qué es el maquinado industrial y para qué se usa? El maquinado industrial es un conjunto de procesos de manufactura sustractiva en los que se remueve material de una pieza en bruto, mediante arranque de viruta u otros mecanismos, para obtener una geometría específica con dimensiones controladas. El resultado es un componente funcional con tolerancias, acabados superficiales y propiedades mecánicas definidas por el diseño. Los procesos de mecanizado se aplican en la fabricación de piezas metálicas y plásticas para industrias que requieren alta precisión, reproducibilidad y volúmenes que van desde unidades únicas hasta series de miles de piezas. Diferencia entre maquinado convencional y maquinado CNC El maquinado convencional depende de la habilidad del operador para controlar manualmente la fresa, el torno o la rectificadora. Es un proceso flexible para piezas únicas, prototipos o reparaciones urgentes, aunque su repetibilidad es limitada comparada con los métodos automatizados. El maquinado CNC (Control Numérico Computarizado) automatiza esos mismos movimientos mediante instrucciones programadas en código G, generadas desde sistemas CAD/CAM. La computadora controla con exactitud la velocidad de corte, el avance, la profundidad de pasada y la trayectoria de la herramienta, lo que elimina la variabilidad humana y garantiza que cada pieza sea idéntica a la anterior, incluso en lotes de miles de unidades. Industrias que dependen del maquinado de precisión El maquinado de precisión México es un servicio transversal a múltiples sectores: Automotriz: componentes de motor, transmisiones, soportes y herramentales de producción. Dispositivos médicos: piezas con tolerancias micrométricas en aceros inoxidables y titanio. Electrónica y línea blanca: carcasas, conectores y componentes estructurales. Agricultura: piezas para maquinaria de campo que requieren resistencia al desgaste. Fabricación de moldes: cavidades, núcleos y placas para moldes de inyección de plástico. Principales tipos de maquinado Torneado El torneado es un proceso en el que la pieza gira sobre su propio eje, sujeta entre el plato de mordazas y el contrapunto de la bancada, mientras una herramienta de corte fija remueve material de forma progresiva. Se utiliza para fabricar piezas cilíndricas como ejes, bujes, anillos y espárragos. Las herramientas de carburo de tungsteno permiten velocidades de corte más altas y mayor durabilidad que el acero de herramienta convencional, lo que reduce los tiempos de ciclo y mejora el acabado superficial. Fresado En el fresado, la herramienta de corte (la fresa) gira sobre el husillo mientras la pieza se desplaza en los ejes X, Y y Z. Este proceso es ideal para producir superficies planas, ranuras, cavidades y contornos complejos. El fresado CNC, ejecutado en un centro de maquinado de 3, 4 o 5 ejes, permite trabajar geometrías que serían imposibles de obtener con fresado convencional, con tolerancias dimensionales muy estrechas. Rectificado El rectificado es el proceso de acabado por excelencia dentro del arranque de viruta. Una muela abrasiva remueve capas mínimas de material para alcanzar tolerancias dimensionales de alta precisión y reducir la rugosidad superficial a valores medidos con rugosímetro, que en algunos casos se expresan en fracciones de micra. Se aplica sobre piezas que ya pasaron por desbaste y semiacabado, y que requieren ajuste fino de superficies funcionales como guías, asientos de rodamientos o cavidades de molde. Taladrado y roscado El taladrado produce agujeros mediante una broca giratoria. A partir de esos agujeros, procesos complementarios como: el escariado (para calibrar el diámetro con alta precisión), el mandrinado (para ampliar y alinear barrenos existentes) y el roscado (para crear filetes internos o externos) completan las características funcionales de la pieza. El broaching es una variante especializada que produce ranuras o perfiles internos de geometría compleja en una sola pasada lineal. Electroerosión (EDM) La electroerosión o EDM (Electrical Discharge Machining) no remueve material mediante herramientas de corte, sino mediante descargas eléctricas controladas entre un electrodo y la pieza, separados por un fluido dieléctrico. Existen dos modalidades principales: EDM de penetración: un electrodo de cobre o grafito, mecanizado con la forma negativa de la cavidad deseada, erosiona el material para crear formas complejas en aceros endurecidos. Es el proceso de referencia para fabricar cavidades en moldes de inyección. EDM de hilo: un hilo de corte metálico de diámetro muy reducido recorre una trayectoria programada por CNC para cortar piezas con contornos complejos y tolerancias de hasta ±0.005 mm. La electroerosión maquinado industrial es particularmente valiosa cuando la pieza ya está endurecida y no puede fresarse sin riesgo de deformación plástica, o cuando la geometría incluye ángulos, radios interiores o detalles que una fresa no puede alcanzar. ¿Cómo elige Klumex el tipo de maquinado para cada proyecto? En Klumex, el proceso de selección comienza con el análisis técnico de la pieza: su geometría el material especificado, las tolerancias dimensionales del plano y el volumen de producción requerido. A partir de esa información, nuestros ingenieros determinan la secuencia de procesos, que puede combinar fresado CNC para el desbaste, electroerosión de penetración para cavidades internas y rectificado para las superficies de ajuste. Si tienes un proyecto de fabricación de piezas plásticas o metálicas y necesitas definir el proceso de maquinado más adecuado, contáctanos. Te asesoramos sin costo y te presentamos una propuesta técnica basada en los requerimientos reales de tu proyecto. Solicita tu cotización de maquinado CNC
Costos ocultos que aparecen después del SOP

En la industria de manufactura —especialmente en procesos como el moldeo por inyección de plástico y el troquelado de metal— las empresas enfrentan costos que no siempre se evidencian en un presupuesto inicial o en el SOP (Standard Operating Procedure) definido al inicio de un proyecto. Estos costos ocultos pueden aparecer semanas o incluso meses después de haber iniciado la producción, afectando la rentabilidad, retrasando entregas y erosionando los márgenes esperados. A pesar de que un SOP bien estructurado ayuda a estandarizar operaciones, no siempre contempla variables como mantenimiento imprevisto, retrabajos, cambios de diseño, tiempos de máquina o ineficiencias en proveedores. En este artículo aprenderás no sólo cuáles son estos costos ocultos comunes, sino cómo identificarlos, cuantificarlos y mitigarlos, mejorando tu gestión financiera y operacional. 📌 ¿Qué son los costos ocultos en manufactura? Los costos ocultos son gastos que no se reflejan de manera clara en los presupuestos iniciales ni en los sistemas de costos tradicionales, pero que impactan directa o indirectamente los resultados financieros. Su invisibilidad dificulta la planeación y puede generar sorpresas presupuestarias desagradables, especialmente después de que se ejecuta el SOP. Según estudios recientes, en el sector manufacturero los costos ocultos más frecuentes se concentran en inventarios, personal e infraestructura. 📊 Principales categorías de costos ocultos después del SOP 1. Retrabajos y desperdicios de producción Cuando una pieza moldeada o troquelada no cumple las especificaciones del cliente o del estándar interno, se requiere retrabajo o se desecha, generando pérdidas. Estos gastos rara vez se contabilizan en el SOP inicial. Material desperdiciado Horas hombre adicionales Costos de reprocesamiento 👉 En inyección de plástico, un mal diseño de cavidades puede generar defectos como warping, rebabas o líneas de soldadura, desencadenando retrabajos costosos. 2. Mantenimiento no planificado y fallas de equipo Incluso con un SOP robusto, equipos críticos como la máquina de inyección o las prensas troqueladoras pueden presentar fallas inesperadas. Ejemplos de costos asociados: Paradas imprevistas de línea Reparaciones de moldes o matrices Reemplazo de componentes dañados 💡 Estos costos surgen cuando la gestión de mantenimiento no está alineada con la realidad operativa, generando tiempos muertos que no se previeron en el SOP. 3. Inventarios que se inmovilizan y obsolescencia El exceso de inventario o acumulación de piezas semiterminadas puede parecer una medida de seguridad, pero se convierte en un costo oculto cuando genera: ✔ Almacenamiento prolongado ✔ Obsolescencia por cambios de diseño ✔ Capital inmovilizado Según un análisis reciente, la mayor frecuencia de costos ocultos en manufactura se concentra en inventarios, seguido de personal e infraestructura. 4. Mano de obra y personal adicional no previsto La implementación de SOPs exige capacitación y estandarización. Sin embargo, cuando: hay alta rotación del personal se subestima la curva de aprendizaje o se requiere personal extra para surtido o inspección 5. Ineficiencias en la cadena de suministro Un SOP tradicional puede no incluir escenarios como: Retrasos de proveedores Variaciones en la calidad de materia prima Revisiones de diseño de última hora Todas estas variables pueden producir costos ocultos logísticos, incluyendo mayores inventarios de seguridad o penalizaciones por retrasos. Cómo detectar y prevenir costos ocultos después del SOP 1. Implementar métricas de rendimiento (KPIs) Rendimiento OEE (Overall Equipment Effectiveness) Tasa de retrabajo y scrap Lead time real vs esperado Estos indicadores permiten detectar desvíos temprano. 2. Simulación y pruebas previas a SOP completo Antes de entrar a producción en masa: Ejecuta pruebas de prototipos Revisa variables críticas como presión, tiempo de ciclo y geometría Esto reduce costos inesperados asociados a defectos o retrabajos. 3. Gestión de proveedores y contratos claros Clarificar: Responsabilidades de calidad Tiempos de entrega Cláusulas de penalización Ayuda a mitigar costos asociados a incumplimientos de terceros. ¿Por qué son vitales los costos ocultos para la toma de decisiones? Los costos ocultos que aparecen después del SOP impactan directamente la rentabilidad, competitividad y capacidad de respuesta de las empresas del sector industrial, plástico y troquelado de metal. Identificarlos y gestionarlos es una ventaja competitiva, pues permite proyectar cifras más cercanas a la realidad, mejorar procesos y tomar decisiones estratégicas sustentadas en datos. Solicita una asesoría con nuestros expertos en manufactura industrial. Optimiza tus costos operativos y descubre cómo evitar sorpresas después del SOP. 👉 Cotiza aquí o agenda tu consultoría personalizada con Klumex
Por qué muchos proyectos industriales fallan antes de empezar: Claves para evitar errores

Por qué muchos proyectos industriales fallan antes de empezar: Claves para evitar errores El sector industrial mexicano, especialmente en áreas de inyección de plástico y troquelado de metal, ha experimentado un crecimiento sostenido en los últimos años. ¿Por qué sucede esto? Existen varios factores determinantes que pueden llevar al fracaso de un proyecto, especialmente cuando las decisiones estratégicas y operativas no se toman de manera adecuada. Desde la falta de planificación adecuada hasta problemas en la cadena de suministro, entender estos factores es crucial para evitar el estancamiento y asegurar el crecimiento sostenible de cualquier empresa del sector. ¡Sigue leyendo para aprender cómo tomar decisiones más informadas y evitar los errores comunes que afectan a los proyectos industriales! Los principales errores que afectan el éxito de un proyecto industrial En el sector industrial, especialmente en el plástico y el troquelado de metal, los errores pueden ser costosos tanto en términos financieros como de reputación. A continuación, exploramos los errores más comunes que pueden llevar al fracaso de un proyecto: 1. Falta de planificación estratégica Uno de los errores más comunes es la falta de una planificación detallada y realista. Sin una estrategia clara, las empresas suelen enfrentar problemas operativos que impactan directamente en la ejecución del proyecto. Esto puede incluir desde la falta de un análisis de viabilidad, hasta la falta de presupuesto y recursos. 2. Deficiencias en la toma de decisiones tecnológicas El uso de tecnologías obsoletas o mal implementadas puede perjudicar gravemente el desarrollo de un proyecto. Esto es especialmente cierto en la manufactura industrial, donde la toma de decisiones tecnológicas juega un papel crucial. Las herramientas adecuadas pueden marcar la diferencia en la productividad y calidad del producto final. 3. La cadena de suministro inestable La cadena de suministro es fundamental en cualquier proyecto industrial. Sin embargo, muchas veces las empresas no cuentan con proveedores confiables o no gestionan adecuadamente sus inventarios, lo que genera retrasos y costos adicionales. 4. Escasez de personal capacitado El talento humano es un pilar esencial en la industria. En sectores tan especializados como el moldeo de plástico o el troquelado de metal, la falta de personal capacitado y actualizado puede afectar la calidad y eficiencia de las operaciones. El invertir en la formación continua de los empleados puede ser la clave para mantener la competitividad. Cómo evitar estos errores y garantizar el éxito del proyecto Para asegurar que un proyecto industrial tenga éxito, es fundamental prevenir los errores mencionados anteriormente. A continuación, se presentan algunas recomendaciones clave: 1. Invertir en una planificación estratégica robusta Antes de poner en marcha cualquier proyecto, es esencial desarrollar una planificación estratégica que contemple todas las variables posibles. Esto incluye definir el presupuesto, los recursos necesarios, los plazos y las metas a alcanzar. Además, es importante prever posibles contingencias para mitigar los riesgos. 2. Modernización tecnológica constante Mantenerse actualizado con las últimas innovaciones tecnológicas es fundamental para cualquier empresa del sector industrial. Las tecnologías emergentes, como la automatización y la industria 4.0, pueden ayudar a optimizar los procesos y reducir los costos operativos. Tomar decisiones basadas en las mejores opciones tecnológicas disponibles puede marcar la diferencia. 3. Fortalecer la cadena de suministro Una cadena de suministro eficiente es la base de cualquier proyecto industrial exitoso. Se recomienda diversificar los proveedores y establecer acuerdos con aquellos que ofrezcan calidad constante y tiempos de entrega puntuales. Además, contar con un sistema de gestión de inventarios efectivo puede evitar escaseces o sobreabastecimientos. 4. Capacitar al personal continuamente El capital humano es la columna vertebral de la manufactura. En el contexto de moldeo por inyección de plástico y troquelado de metal, el conocimiento técnico es esencial. Las empresas deben invertir en programas de formación continua que permitan a sus empleados mantenerse al día con las mejores prácticas y nuevas tecnologías. Esto no solo mejora la eficiencia, sino que también fomenta un ambiente laboral motivado y productivo. ¿Qué acciones inmediatas tomar para evitar estos errores? Las empresas deben actuar con rapidez para adaptarse a los nuevos retos que presenta la industria. Aquí hay algunas acciones inmediatas que las empresas pueden tomar para evitar los errores comunes: 1. Realizar una evaluación completa del proyecto Antes de lanzar cualquier nuevo proyecto, es crucial hacer una evaluación exhaustiva de todos los aspectos involucrados: desde el financiamiento hasta la capacidad operativa. 2. Revisar constantemente la tecnología utilizada No basta con implementar una solución tecnológica una sola vez. Las empresas deben asegurarse de que sus sistemas de producción y maquinaria se mantengan en buen estado y sean capaces de adaptarse a nuevas necesidades y desafíos. 3. Reforzar relaciones con proveedores clave Establecer relaciones más sólidas con proveedores confiables es vital para garantizar que la cadena de suministro se mantenga fluida y eficiente. Considera firmar acuerdos a largo plazo con aquellos proveedores que te proporcionen calidad y cumplimiento en los tiempos de entrega. ¿Listo para llevar tu proyecto industrial al siguiente nivel? El éxito de los proyectos industriales no depende solo de la inversión inicial, sino también de cómo se gestionan los recursos, las tecnologías y el talento humano durante todo el ciclo del proyecto. Tomar decisiones informadas, especialmente en sectores tan técnicos como el moldeo de plástico y el troquelado de metal, es crucial para evitar errores comunes que puedan retrasar o incluso detener un proyecto. Contáctanos hoy para recibir asesoría experta y descubre cómo Klumex puede ayudarte a evitar errores costosos y garantizar el éxito de tu proyecto en 2026. Solicita una cotización ahora.
Tendencias en la industria de troquelado de piezas metálicas

En un entorno industrial que avanza cada vez con más velocidad, el troquelado de piezas metálicas sigue siendo una tecnología clave para sectores como el automotriz, electrodomésticos, eléctrico y aeroespacial. Las exigencias del mercado actual han llevado a esta industria a transformarse mediante innovación, automatización y enfoque en la sostenibilidad. En KLUMEX, como especialistas en diseño y fabricación de moldes, manufactura de componentes metálicos y soluciones integrales, nos mantenemos alineados con estas tendencias para ofrecer a nuestros clientes procesos más eficientes, confiables y competitivos. Descubre cómo: ? 1. Automatización avanzada El uso de equipo especializado, sistemas de alimentación automática y controles programables está revolucionando el troquelado. Esta evolución permite reducir tiempos de ciclo, minimizar errores humanos y aumentar la capacidad de producción sin comprometer la precisión. En KLUMEX implementamos procesos automatizados en nuestras líneas de troquelado para garantizar mayor repetibilidad y eficiencia. ⚙️ 2. Materiales ligeros y de alta resistencia Con la demanda creciente de soluciones más ligeras y eficientes, materiales como aluminio, aceros especiales y metales están ganando protagonismo en el troquelado industrial. Gracias a nuestra experiencia y capacidad de adaptación, en KLUMEX trabajamos con una amplia gama de materiales, ajustando los herramentales y condiciones de troquelado según las propiedades técnicas requeridas por cada cliente o sector. ? 3. Industria 4.0: integración inteligente La incorporación de tecnologías digitales como IoT, monitoreo en tiempo real y análisis de datos está cambiando por completo la manera de producir. Hoy, el control de procesos ya no es solo físico, sino también digital y predictivo. KLUMEX apuesta por la integración de Industria 4.0 para detectar desviaciones, controlar parámetros críticos y optimizar procesos de forma continua, lo que se traduce en mayor calidad y confiabilidad para nuestros clientes. ♻️ 4. Sostenibilidad y reciclaje La industria del troquelado también avanza hacia una operación más limpia y responsable. El uso eficiente del material, el reciclaje de sobrantes y la optimización energética son factores cada vez más valorados en las cadenas de suministro globales. En KLUMEX aplicamos prácticas de manufactura sostenible, reduciendo desperdicios, reutilizando materiales cuando es viable y optimizando nuestros procesos internos para minimizar el impacto ambiental sin comprometer el rendimiento. ? 5. Crecimiento del mercado global Según datos de Precedence Research, el mercado global de troquelado metálico podría alcanzar los 324.7 mil millones de dólares para 2034, impulsado por la demanda constante de piezas metálicas de alta precisión. Este crecimiento representa una oportunidad, pero también un reto: adaptarse al ritmo del mercado sin perder control sobre la calidad ni los costos. En KLUMEX, nos preparamos para escalar junto con nuestros clientes, con procesos flexibles y soluciones listas para competir globalmente desde México. El troquelado de piezas metálicas está entrando en una nueva etapa de evolución, marcada por la automatización, la digitalización y la eficiencia sustentable. En KLUMEX, no solo estamos al tanto de estas tendencias: somos parte activa de la transformación. Gracias a nuestra experiencia, infraestructura y enfoque, estamos listos para acompañar a las empresas que buscan mayor precisión, menor desperdicio y resultados reales en cada producción, garantizando el éxito de los proyectos. Contáctanos y descubre cómo podemos ayudarte a diseñar y fabricar tus piezas metálicas con tecnología, eficiencia y compromiso en cada etapa.

