Nylon vs polipropileno vs poliamida | ¿Qué material elegir para tu proyecto industrial?
Seleccionar el material plástico equivocado para una pieza industrial no es un error menor. Una resina con resistencia química insuficiente puede degradarse en contacto con aceites o solventes; un material con baja estabilidad térmica puede deformarse en operación continua; y una elección que ignora el costo de producción puede inflar el precio final de una pieza fabricada en serie. El nylon, la poliamida y el polipropileno están entre los plásticos técnicos más utilizados en manufactura, precisamente porque cada uno resuelve necesidades distintas. ¿Por qué es importante elegir el plástico adecuado? Antes de comparar materiales específicos, vale la pena entender qué está en juego al responder la pregunta de qué plástico elegir para mi pieza. La selección incorrecta afecta directamente: La vida útil de la pieza, si el material no resiste las condiciones reales de operación. La resistencia mecánica y química, frente a cargas, impactos, humedad o exposición a sustancias agresivas. Los costos de producción, porque algunos materiales requieren temperaturas de procesamiento más altas o tiempos de enfriamiento más largos. La compatibilidad con el proceso de manufactura, ya que no todos los polímeros se comportan igual en moldeo por inyección. Los requerimientos de la aplicación final, que pueden exigir certificaciones, tolerancias dimensionales específicas o resistencia a la intemperie. Una comparativa de plásticos técnicos industriales bien fundamentada, como la que desarrollamos a continuación, reduce el riesgo de rediseñar una pieza después de haberla puesto en producción. Nylon: sus propiedades El nylon es el nombre comercial con el que se conoce a una familia de poliamidas sintéticas, desarrolladas originalmente para sustituir a la seda. Resiste la abrasión, numerosos productos químicos, insectos y hongos, además de contar con buena resistencia térmica y a la fatiga, y ser muy mecanizable. También funciona como un amortiguador de ruido eficaz en aplicaciones mecánicas. En la comparativa de propiedades nylon vs polipropileno, el nylon destaca por: Alta resistencia a la tracción y al desgaste. Buena resistencia a la fatiga bajo esfuerzo repetido. Capacidad de actuar como material autolubricante en piezas móviles. Estabilidad dimensional superior en piezas sometidas a fricción constante. Su principal limitación frente a otros plásticos técnicos es su sensibilidad a la humedad, que puede afectar las dimensiones de la pieza en ambientes con alta concentración de vapor de agua, y su mayor costo de procesamiento comparado con materiales como el polipropileno. Al preguntarse nylon poliamida cuál es mejor, la respuesta depende de la aplicación: para piezas con fricción constante, engranajes o componentes que requieren resistencia al desgaste, el nylon suele ser la opción técnica más sólida. ¿El nylon es lo mismo que la poliamida? La diferencia entre nylon y poliamida es su nomenclatura, no de composición química. Poliamida es la denominación técnica del polímero (frecuentemente abreviada como PA), mientras que nylon es el nombre comercial popularizado desde su desarrollo. Ambos términos se usan indistintamente en fichas técnicas, catálogos de proveedores y especificaciones de ingeniería, lo que en ocasiones genera confusión entre quienes no están familiarizados con el sector de plásticos de ingeniería. Poliamida: uno de los plásticos técnicos más utilizados La poliamida es uno de los plásticos técnicos para piezas industriales más utilizados en el mundo, debido a su combinación de resistencia mecánica, ligereza y procesabilidad. Su estructura molecular, basada en enlaces amida, combina regiones cristalinas rígidas que aportan durabilidad con zonas amorfas que aportan flexibilidad, lo que la hace adecuada para entornos exigentes. Entre sus aplicaciones industriales más comunes se encuentran: Engranajes y componentes mecánicos sometidos a fricción. Conectores eléctricos y componentes bajo el capó en la industria automotriz. Rodamientos plásticos y bujes de bajo mantenimiento. Piezas estructurales que requieren resistencia al impacto sin el peso del metal. La poliamida generalmente ofrece mayor resistencia mecánica, mayor rigidez y mejor resistencia al desgaste por abrasión, mientras que el polipropileno compite en costo y facilidad de procesamiento. Diferencia entre poliamida 6 y poliamida 66 Poliamida 6 Tiene buena resistencia a la tracción, lo que la hace resistente a cargas pesadas, junto con buena resistencia al impacto y alto módulo de elasticidad para estabilidad dimensional. Funciona bien en temperaturas de hasta aproximadamente 100°C. Poliamida 66 Tiene buena rigidez, dureza, resistencia a la abrasión y estabilidad dimensional térmica, además de excelente resistencia al desgaste y baja fricción. Su temperatura de funcionamiento es entre 15 y 24 grados superior a la de la PA6. Como criterio de selección general, la PA6 es la opción más versátil y económica para aplicaciones de uso general, mientras que la PA66 se recomienda cuando la pieza estará expuesta a temperaturas más altas o a esfuerzos mecánicos sostenidos, como en componentes bajo el capó automotriz. Polipropileno: una solución versátil y rentable El polipropileno (PP) es, junto con el nylon, uno de los materiales más utilizados en inyección de plástico para piezas industriales, pero con un perfil de propiedades distinto. Entre sus ventajas clave se cuentan el bajo peso específico, la buena resistencia mecánica relativa, la alta resistencia química, la procesabilidad sencilla y el costo reducido. Las principales características del nylon son: Cuando la pieza estará en contacto frecuente con agua, humedad o ciertos químicos, sin requerir la máxima resistencia mecánica. Cuando el volumen de producción es alto y el costo por pieza es un factor decisivo. Cuando se requiere un material con buena resistencia a la fatiga en aplicaciones de flexión repetida, como bisagras integradas. Cuando el proceso de inyección debe ser más rápido y con menor consumo energético. El polipropileno tiene un punto de fusión de aproximadamente 160°C, lo que le permite aplicarse a temperaturas relativamente altas, y es compatible con la mayoría de las técnicas de procesamiento industrial. Esto posiciona al PP como el plástico más económico para piezas en serie cuando los requerimientos mecánicos no son extremos, lo que explica su uso extendido en envases, componentes automotrices ligeros y piezas para electrodomésticos. Principales diferencias Criterio Nylon (Poliamida) Polipropileno Resistencia mecánica Mayor resistencia a la tracción (hasta 12,000 psi). Resistencia mecánica relativa, menor rigidez. Costo de producción Mayor, por temperaturas de procesamiento más altas. 15-30% más económico en producción de alto
Troquelado vs estampado de metal: diferencias y cómo elegir el proceso correcto
Elegir el proceso de manufactura adecuado es determinante para la calidad, la precisión y la rentabilidad de cualquier pieza metálica. Aunque troquelado y estampado suelen usarse como sinónimos en conversaciones cotidianas, técnicamente describen conceptos distintos: el estampado es el proceso general de transformar lámina metálica mediante una prensa, y el troquelado es una de las operaciones específicas que ese proceso puede incluir. ¿Qué es el troquelado de metal? El troquelado de metales en México y en el resto del mundo se define como el proceso de cortar formas planas a partir de una chapa metálica mediante un troquel montado en una prensa. La pieza recortada es, en este proceso, la pieza final o un semiproducto que pasará a otra operación. Funcionamiento Un troquel, compuesto por un punzón, una matriz y un porta-troquel, aplica una fuerza de corte controlada sobre la tira de lámina metálica. El punzón desciende sobre el material, lo corta contra el filo de la matriz y separa la geometría deseada del resto de la tira. Los materiales más utilizados en este proceso incluyen acero al carbono, acero inoxidable, aluminio, cobre y latón. Los materiales son seleccionados según los requerimientos mecánicos y de resistencia a la corrosión de cada aplicación. El troquelado de lámina metálica es particularmente eficiente para producción de piezas en serie, porque una vez fabricado el troquel, el costo incremental de cada pieza adicional es bajo. Industrias como la automotriz, la electrónica, la fabricación de herrajes y los bienes de consumo dependen de este proceso para producir componentes planos con alta repetibilidad dimensional. Principales operaciones dentro del troquelado Corte: separa la pieza del resto de la lámina siguiendo un contorno definido. Punzonado: genera orificios o recortes internos en la pieza. Perforado: crea agujeros de diámetro específico, generalmente más pequeños que los del punzonado. Embutido: transforma una sección plana en una forma cóncava o cilíndrica mediante deformación controlada. Doblado: pliega la lámina en ángulos definidos sin remover material. ¿Qué es el estampado de metal? El estampado metálico industrial es el término que engloba a una variedad más amplia de procesos de conformado de chapa metálica realizados en una prensa, incluyendo el corte, el punzonado, el doblado, el rebordeado, el acuñado y el propio troquelado. A diferencia del troquelado, que se enfoca en cortar formas planas, el estampado transforma la lámina metálica mediante la aplicación de presión entre una matriz y un punzón, lo que permite producir geometrías mucho más complejas: piezas tridimensionales, relieves superficiales y formas que combinan corte y deformación en una sola pieza terminada. El proceso puede ejecutarse en una sola etapa, donde cada golpe de la prensa produce la forma final, o a través de una secuencia de etapas dentro del mismo herramental o en herramientas independientes. Tipos de estampado más utilizados Estampado progresivo: la tira de metal avanza a través de una serie de estaciones, donde cada una ejecuta una operación distinta (corte, doblado, formado), hasta obtener la pieza completa al final del recorrido. Estampado profundo (embutición profunda): utiliza una serie de punzones y matrices para embutir la chapa en la cavidad de la matriz, formando piezas huecas y profundas como carcasas o recipientes. Estampado de precisión: técnica como el blanqueado fino, que produce piezas sin rebabas ni desgarros, con tolerancias dimensionales mucho más estrechas que el estampado convencional. Estampado en frío: se realiza a temperatura ambiente, lo que confiere a la pieza mayor dureza superficial mediante el fenómeno de acritud, aunque limita la deformación máxima posible sin generar grietas. Estampado de alta producción: configuraciones de prensa y herramental optimizadas para minimizar el tiempo de ciclo en series de cientos de miles o millones de piezas. Comparativa rápida entre ambos procesos Criterio Troquelado Estampado Precisión Alta en cortes simples; muy alta en variantes de precisión como el blanqueado fino. Alta, pero depende del número de operaciones combinadas. Velocidad de producción Rápida para piezas planas de corte único. Generalmente más rápida en estampado progresivo de alto volumen. Costos Menor inversión en herramental para piezas simples. Mayor inversión inicial si el herramental combina múltiples operaciones. Aplicaciones Piezas planas, recortes y perforaciones. Piezas con geometría compleja, relieves y embutidos. Flexibilidad de diseño Limitada a formas que se obtienen por corte. Amplia, al combinar corte, doblado y deformación. Troquelado progresivo vs estampado: ¿cuál conviene más? El troquel progresivo es, en realidad, el herramental que ejecuta el estampado progresivo: integra múltiples estaciones que realizan corte, punzonado, doblado y formado en una sola pasada de la tira metálica, lo que lo convierte en la opción más eficiente para producción de alto volumen. En la comparación troquelado progresivo vs estampado de operación simple, el troquel progresivo requiere una inversión inicial considerablemente mayor en el diseño y fabricación del herramental, porque su complejidad de ingeniería es alta. Sin embargo, ese costo se amortiza rápidamente en series largas, gracias a su velocidad de ciclo y a la eliminación de transferencias manuales entre operaciones. Para piezas de geometría simple y volúmenes moderados, un troquel de operación única o un troquel compuesto puede ser más rentable, ya que evita la inversión en un herramental multiestación que no se justificaría con ese volumen de producción. Cómo elegir el proceso correcto para tu proyecto La decisión entre troquelado de metales en México y estampado metálico industrial debe basarse en un análisis conjunto de varios factores. Estas preguntas permiten identificar qué proceso te conviene más: Geometría de la pieza: ¿es plana y simple, o requiere embutidos, dobleces o relieves? Cantidad requerida: ¿el proyecto es un lote piloto o una producción sostenida de cientos de miles de piezas? Material utilizado: el espesor y la dureza de la lámina condicionan el tipo de prensa y herramental necesarios. Nivel de precisión: ¿la aplicación tolera variaciones dimensionales moderadas o requiere tolerancias estrictas? Presupuesto disponible: ¿se prioriza menor inversión inicial o menor costo por pieza en el largo plazo? En Klumex contamos con capacidad propia de diseño y fabricación de herramentales, tanto para troquelado como para estampado metálico, lo que nos permite ofrecer a nuestros clientes una evaluación técnica
Tipos de troqueles industriales: cuál es la herramienta correcta

Si se busca una excelente eficiencia de los procesos, reducir los costos y mejorar la calidad de cada pieza, se debe poner mucha atención en la selección de los distintos tipos de troqueles industriales. Sabemos que puede ser un poco confuso comprender las diferencias y características de cada troquel, en este blog desarrollaremos de forma sencilla qué diferencia a cada uno. ¿Qué es un troquel y cómo funciona? Un troquel es un herramental de precisión que, montado en una prensa excéntrica o prensa hidráulica, aplica una fuerza controlada sobre una tira de material metálico para cortarla, doblarla o darle forma. La prensa excéntrica es la opción más común para operaciones de corte de alta velocidad (con golpes por minuto que pueden superar el millar en algunos equipos), mientras que la prensa hidráulica ofrece un tonelaje más alto y mayor control de la fuerza, lo que la hace adecuada para embutición profunda y formados complejos. Componentes básicos de un troquel Todo troquel se compone de un mismo conjunto estructural, independientemente de su tipo: Punzón: el elemento activo que penetra el material y ejecuta el corte o formado. Su filo de corte y la holgura de corte con respecto a la matriz determinan la calidad del corte y la cantidad de rebaba de corte generada. Matriz: el componente fijo que recibe al punzón y define la geometría de la pieza. Su fabricación exige aceros de herramienta como el acero D2 (alta resistencia al desgaste por abrasión), el acero H13 (para trabajo en caliente) o el acero M2 (para alta dureza y corte de precisión). Porta-troquel: la estructura que aloja y alinea al punzón y la matriz. Incluye la placa guía, que mantiene el punzón centrado durante el golpe, y el resorte de retorno, que eleva el punzón una vez completado el ciclo. Diferencia entre troquelado, estampado y punzonado Los tres términos describen procesos del estampado de metales manufactura, pero con alcances distintos. El troquelado es el proceso general de dar forma a lámina metálica mediante un troquel. El punzonado es una operación específica de troquelado orientada a generar agujeros en la pieza. El estampado es el término más amplio, que incluye corte, doblez, embutido, acuñado y calibrado, y que se ejecuta en una o más estaciones dentro del mismo herramental. Clasificación de los tipos de troqueles Troquel simple El troquel simple realiza una sola operación por golpe de prensa, es decir que corta, dobla o perfora en una sola estación. Es el herramental de menor costo de fabricación y el más adecuado para lotes pequeños, prototipos o piezas de geometría poco compleja. Su limitación principal es que requiere operaciones adicionales en otros troqueles para completar piezas con múltiples características. Troquel compuesto El troquel compuesto integra dos o más operaciones de corte en una sola estación, de modo que en un único golpe puede ejecutar, por ejemplo, el corte del contorno exterior y el punzonado de orificios internos de manera simultánea. Es ideal para piezas planas con perforaciones y contornos definidos, como arandelas o brackets simples. Requiere mayor fuerza de punzonado que el troquel simple y su diseño es más complejo, aunque sigue siendo una solución de bajo costo comparado con el troquel progresivo. Troquel progresivo El troquel progresivo es la solución de referencia para producción en alto volumen. La tira de material avanza automáticamente a través de estaciones consecutivas mediante un piloto de guía que posiciona con precisión el paso de avance en cada ciclo. En cada golpe de la prensa, la tira avanza un paso y cada estación ejecuta una operación distinta (corte, doblado, embutido, acuñado) hasta que la pieza sale completa al final de la última estación. La pieza permanece unida a la tira hasta ese punto final, lo que permite ciclos más rápidos y menor movimiento entre golpes. Troquel de transferencia En el troquel de transferencia, la pieza se separa de la tira desde la primera operación y un sistema de transferencia mecánica la mueve entre estaciones independientes. Este diseño es la opción adecuada cuando la pieza requiere embutición profunda o geometrías que no pueden producirse mientras permanece unida a la tira. Permite trabajar piezas más grandes y complejas que el progresivo, aunque su velocidad de ciclo es menor. Troquel de doblez El troquel de doblez ejecuta operaciones de formado sobre la lámina sin remover material: doblado en V (el más común, para ángulos simples), doblado en U (para perfiles de canal), flangeado (para rebordes perimetrales), rebordeado (para refuerzo de bordes) y curvado (para radios continuos). La geometría de la herramienta y el tonelaje de la prensa determinan el radio mínimo alcanzable y el retorno elástico del material, que debe compensarse en el diseño del troquel. Troquel de embutido El troquel de embutido genera piezas tridimensionales a partir de lámina plana mediante deformación controlada, sin arranque de material. La embutición profunda produce tazas, cuerpos de envases o carcasas cilíndricas a partir de un disco plano. El proceso exige un control preciso del tonelaje, la holgura entre punzón y matriz y la sujeción del material para evitar arrugas o fracturas. Los aceros H13 son especialmente valorados en estos troqueles por su resistencia al calor generado en el proceso. Materiales con los que trabaja cada tipo de troquel Acero laminado en frío y en caliente Aluminio y sus aleaciones Cobre y latón en aplicaciones eléctricas Plásticos laminados (en casos específicos) Cómo Klumex fabrica y mantiene troqueles En Klumex, el proceso de fabricación de troqueles a medida comienza con el análisis técnico de la pieza: geometría, material, tolerancias dimensionales y volumen de producción requerido. Con esa información, nuestros ingenieros seleccionan el tipo de herramental óptimo, definen los aceros de herramienta apropiados (D2, H13 o M2 según la aplicación) y diseñan el troquel en CAD con simulación del proceso de estampado antes de iniciar el maquinado. Si tienes un proyecto que requiere troquelado de metal México y necesitas definir el tipo de herramental más adecuado, contáctanos. Te asesoramos y te presentamos una propuesta basada en los requerimientos de tu proyecto. Cotiza tu
Tipos de maquinado industrial

El proceso de maquinado que se seleccione determina la tolerancia dimensional que puedes alcanzar, el acabado superficial de la pieza y, en gran medida, el costo por unidad. Esta guía explica los principales procesos de maquinado manufactura, sus diferencias clave y los criterios que deben guiar esa elección. ¿Qué es el maquinado industrial y para qué se usa? El maquinado industrial es un conjunto de procesos de manufactura sustractiva en los que se remueve material de una pieza en bruto, mediante arranque de viruta u otros mecanismos, para obtener una geometría específica con dimensiones controladas. El resultado es un componente funcional con tolerancias, acabados superficiales y propiedades mecánicas definidas por el diseño. Los procesos de mecanizado se aplican en la fabricación de piezas metálicas y plásticas para industrias que requieren alta precisión, reproducibilidad y volúmenes que van desde unidades únicas hasta series de miles de piezas. Diferencia entre maquinado convencional y maquinado CNC El maquinado convencional depende de la habilidad del operador para controlar manualmente la fresa, el torno o la rectificadora. Es un proceso flexible para piezas únicas, prototipos o reparaciones urgentes, aunque su repetibilidad es limitada comparada con los métodos automatizados. El maquinado CNC (Control Numérico Computarizado) automatiza esos mismos movimientos mediante instrucciones programadas en código G, generadas desde sistemas CAD/CAM. La computadora controla con exactitud la velocidad de corte, el avance, la profundidad de pasada y la trayectoria de la herramienta, lo que elimina la variabilidad humana y garantiza que cada pieza sea idéntica a la anterior, incluso en lotes de miles de unidades. Industrias que dependen del maquinado de precisión El maquinado de precisión México es un servicio transversal a múltiples sectores: Automotriz: componentes de motor, transmisiones, soportes y herramentales de producción. Dispositivos médicos: piezas con tolerancias micrométricas en aceros inoxidables y titanio. Electrónica y línea blanca: carcasas, conectores y componentes estructurales. Agricultura: piezas para maquinaria de campo que requieren resistencia al desgaste. Fabricación de moldes: cavidades, núcleos y placas para moldes de inyección de plástico. Principales tipos de maquinado Torneado El torneado es un proceso en el que la pieza gira sobre su propio eje, sujeta entre el plato de mordazas y el contrapunto de la bancada, mientras una herramienta de corte fija remueve material de forma progresiva. Se utiliza para fabricar piezas cilíndricas como ejes, bujes, anillos y espárragos. Las herramientas de carburo de tungsteno permiten velocidades de corte más altas y mayor durabilidad que el acero de herramienta convencional, lo que reduce los tiempos de ciclo y mejora el acabado superficial. Fresado En el fresado, la herramienta de corte (la fresa) gira sobre el husillo mientras la pieza se desplaza en los ejes X, Y y Z. Este proceso es ideal para producir superficies planas, ranuras, cavidades y contornos complejos. El fresado CNC, ejecutado en un centro de maquinado de 3, 4 o 5 ejes, permite trabajar geometrías que serían imposibles de obtener con fresado convencional, con tolerancias dimensionales muy estrechas. Rectificado El rectificado es el proceso de acabado por excelencia dentro del arranque de viruta. Una muela abrasiva remueve capas mínimas de material para alcanzar tolerancias dimensionales de alta precisión y reducir la rugosidad superficial a valores medidos con rugosímetro, que en algunos casos se expresan en fracciones de micra. Se aplica sobre piezas que ya pasaron por desbaste y semiacabado, y que requieren ajuste fino de superficies funcionales como guías, asientos de rodamientos o cavidades de molde. Taladrado y roscado El taladrado produce agujeros mediante una broca giratoria. A partir de esos agujeros, procesos complementarios como: el escariado (para calibrar el diámetro con alta precisión), el mandrinado (para ampliar y alinear barrenos existentes) y el roscado (para crear filetes internos o externos) completan las características funcionales de la pieza. El broaching es una variante especializada que produce ranuras o perfiles internos de geometría compleja en una sola pasada lineal. Electroerosión (EDM) La electroerosión o EDM (Electrical Discharge Machining) no remueve material mediante herramientas de corte, sino mediante descargas eléctricas controladas entre un electrodo y la pieza, separados por un fluido dieléctrico. Existen dos modalidades principales: EDM de penetración: un electrodo de cobre o grafito, mecanizado con la forma negativa de la cavidad deseada, erosiona el material para crear formas complejas en aceros endurecidos. Es el proceso de referencia para fabricar cavidades en moldes de inyección. EDM de hilo: un hilo de corte metálico de diámetro muy reducido recorre una trayectoria programada por CNC para cortar piezas con contornos complejos y tolerancias de hasta ±0.005 mm. La electroerosión maquinado industrial es particularmente valiosa cuando la pieza ya está endurecida y no puede fresarse sin riesgo de deformación plástica, o cuando la geometría incluye ángulos, radios interiores o detalles que una fresa no puede alcanzar. ¿Cómo elige Klumex el tipo de maquinado para cada proyecto? En Klumex, el proceso de selección comienza con el análisis técnico de la pieza: su geometría el material especificado, las tolerancias dimensionales del plano y el volumen de producción requerido. A partir de esa información, nuestros ingenieros determinan la secuencia de procesos, que puede combinar fresado CNC para el desbaste, electroerosión de penetración para cavidades internas y rectificado para las superficies de ajuste. Si tienes un proyecto de fabricación de piezas plásticas o metálicas y necesitas definir el proceso de maquinado más adecuado, contáctanos. Te asesoramos sin costo y te presentamos una propuesta técnica basada en los requerimientos reales de tu proyecto. Solicita tu cotización de maquinado CNC
Costos ocultos que aparecen después del SOP

En la industria de manufactura —especialmente en procesos como el moldeo por inyección de plástico y el troquelado de metal— las empresas enfrentan costos que no siempre se evidencian en un presupuesto inicial o en el SOP (Standard Operating Procedure) definido al inicio de un proyecto. Estos costos ocultos pueden aparecer semanas o incluso meses después de haber iniciado la producción, afectando la rentabilidad, retrasando entregas y erosionando los márgenes esperados. A pesar de que un SOP bien estructurado ayuda a estandarizar operaciones, no siempre contempla variables como mantenimiento imprevisto, retrabajos, cambios de diseño, tiempos de máquina o ineficiencias en proveedores. En este artículo aprenderás no sólo cuáles son estos costos ocultos comunes, sino cómo identificarlos, cuantificarlos y mitigarlos, mejorando tu gestión financiera y operacional. 📌 ¿Qué son los costos ocultos en manufactura? Los costos ocultos son gastos que no se reflejan de manera clara en los presupuestos iniciales ni en los sistemas de costos tradicionales, pero que impactan directa o indirectamente los resultados financieros. Su invisibilidad dificulta la planeación y puede generar sorpresas presupuestarias desagradables, especialmente después de que se ejecuta el SOP. Según estudios recientes, en el sector manufacturero los costos ocultos más frecuentes se concentran en inventarios, personal e infraestructura. 📊 Principales categorías de costos ocultos después del SOP 1. Retrabajos y desperdicios de producción Cuando una pieza moldeada o troquelada no cumple las especificaciones del cliente o del estándar interno, se requiere retrabajo o se desecha, generando pérdidas. Estos gastos rara vez se contabilizan en el SOP inicial. Material desperdiciado Horas hombre adicionales Costos de reprocesamiento 👉 En inyección de plástico, un mal diseño de cavidades puede generar defectos como warping, rebabas o líneas de soldadura, desencadenando retrabajos costosos. 2. Mantenimiento no planificado y fallas de equipo Incluso con un SOP robusto, equipos críticos como la máquina de inyección o las prensas troqueladoras pueden presentar fallas inesperadas. Ejemplos de costos asociados: Paradas imprevistas de línea Reparaciones de moldes o matrices Reemplazo de componentes dañados 💡 Estos costos surgen cuando la gestión de mantenimiento no está alineada con la realidad operativa, generando tiempos muertos que no se previeron en el SOP. 3. Inventarios que se inmovilizan y obsolescencia El exceso de inventario o acumulación de piezas semiterminadas puede parecer una medida de seguridad, pero se convierte en un costo oculto cuando genera: ✔ Almacenamiento prolongado ✔ Obsolescencia por cambios de diseño ✔ Capital inmovilizado Según un análisis reciente, la mayor frecuencia de costos ocultos en manufactura se concentra en inventarios, seguido de personal e infraestructura. 4. Mano de obra y personal adicional no previsto La implementación de SOPs exige capacitación y estandarización. Sin embargo, cuando: hay alta rotación del personal se subestima la curva de aprendizaje o se requiere personal extra para surtido o inspección 5. Ineficiencias en la cadena de suministro Un SOP tradicional puede no incluir escenarios como: Retrasos de proveedores Variaciones en la calidad de materia prima Revisiones de diseño de última hora Todas estas variables pueden producir costos ocultos logísticos, incluyendo mayores inventarios de seguridad o penalizaciones por retrasos. Cómo detectar y prevenir costos ocultos después del SOP 1. Implementar métricas de rendimiento (KPIs) Rendimiento OEE (Overall Equipment Effectiveness) Tasa de retrabajo y scrap Lead time real vs esperado Estos indicadores permiten detectar desvíos temprano. 2. Simulación y pruebas previas a SOP completo Antes de entrar a producción en masa: Ejecuta pruebas de prototipos Revisa variables críticas como presión, tiempo de ciclo y geometría Esto reduce costos inesperados asociados a defectos o retrabajos. 3. Gestión de proveedores y contratos claros Clarificar: Responsabilidades de calidad Tiempos de entrega Cláusulas de penalización Ayuda a mitigar costos asociados a incumplimientos de terceros. ¿Por qué son vitales los costos ocultos para la toma de decisiones? Los costos ocultos que aparecen después del SOP impactan directamente la rentabilidad, competitividad y capacidad de respuesta de las empresas del sector industrial, plástico y troquelado de metal. Identificarlos y gestionarlos es una ventaja competitiva, pues permite proyectar cifras más cercanas a la realidad, mejorar procesos y tomar decisiones estratégicas sustentadas en datos. Solicita una asesoría con nuestros expertos en manufactura industrial. Optimiza tus costos operativos y descubre cómo evitar sorpresas después del SOP. 👉 Cotiza aquí o agenda tu consultoría personalizada con Klumex
Tu planta, tus decisiones: cómo arrancar 2026 con una estrategia de producción sólida

Iniciar un nuevo año en el sector industrial requiere mucho más que buena voluntad: requiere visión, planeación y decisiones bien fundamentadas. En un contexto de alta competitividad, presión por cumplir normas internacionales y una reconfiguración de las cadenas de suministro, 2026 se presenta como un año crucial para optimizar procesos productivos. Si tu planta está en México y buscas mejorar o escalar tus operaciones de inyección de plástico o troquelado de metal, esta guía está pensada para ti. La importancia de una estrategia de producción bien definida para 2026 Una estrategia de producción sólida es el punto de partida para mejorar costos, calidad y cumplimiento normativo. Planificar desde el inicio del año permite: Evitar cuellos de botella Optimizar el uso de maquinaria y moldes Ajustar la plantilla según demanda estacional Priorizar proyectos de alto valor para la empresa Datos clave del sector industrial mexicano México se ha consolidado como líder regional en manufactura: Es el cuarto exportador mundial de productos manufacturados (INEGI, 2024) El 60% de la IED en 2024 se concentró en manufactura (Secretaría de Economía) 7 de cada 10 empresas norteamericanas planean reubicar proveedores en México (Banxico, 2025) Esto representa una oportunidad clara para crecer, pero también exige contar con aliados y procesos a la altura. Sectores industriales que marcarán tendencia en 2026 Klumex trabaja con sectores que concentran más del 75% de la demanda nacional en manufactura avanzada: Automotriz: el 31% de las exportaciones manufactureras mexicanas provienen de este sector. Electrodomésticos: México es líder latinoamericano en exportación de refrigeradores, HVAC y lavadoras. Médico: México es el 8.º exportador mundial de dispositivos médicos. Empaque y consumo: crecimiento anual del 6%, impulsado por e-commerce. Agroindustria: México es el 8.º exportador agroalimentario del mundo. Toma de decisiones clave para tu planta en 2026 ¿Cómo priorizar procesos y proyectos? Evalúa tu capacidad instalada y detecta cuellos de botella. Calcula el costo total de operación por tipo de pieza. Proyecta la demanda del primer semestre con datos de tus clientes clave. ¿Inviertes o tercerizas? Si estás cerca de tu límite operativo, subcontratar procesos como moldeo por inyección puede mejorar tus tiempos sin sacrificar calidad. ¿Cómo reducir riesgos en 2026? Automatiza tareas repetitivas con sensores o brazos robóticos. Digitaliza el control de calidad para evitar errores humanos. Alinea tu producción a proveedores con certificaciones internacionales. Klumex: tu aliado para una estrategia de producción eficiente Ya sea que trabajes en automotriz, agrícola, salud o consumo, Klumex está listo para acompañarte en cada decisión productiva. Arrancar 2026 con una estrategia de producción clara no es opcional: es vital. Con un entorno competitivo, clientes exigentes y nuevas regulaciones, el éxito no depende solo de tener maquinaria o personal. Depende de saber decidir cómo y con quién producir. Klumex te ofrece ese respaldo técnico, operativo y estratégico para que tomes el control de tu planta y de tus resultados desde el primer trimestre. ✅ Solicita tu diagnóstico de producción sin costo y planea tu 2026 con el respaldo de Klumex.
Cómo evitar los defectos más comunes en el moldeo por inyección

En el sector industrial mexicano, los procesos de manufactura deben responder a estándares cada vez más estrictos de calidad, eficiencia y trazabilidad. Especialmente en sectores como automotriz, médico, empaque o agrícola, donde el moldeo por inyección de plástico es clave, cualquier error puede significar costos elevados, paros de línea o rechazo de exportaciones. Evitar defectos en el moldeo por inyección no solo optimiza la producción, sino que también protege la reputación de las marcas, reduce desperdicios y mejora la competitividad. En este blog aprenderás cuáles son los errores más frecuentes, cómo prevenirlos desde el diseño hasta la postproducción, y cómo Klumex garantiza resultados confiables a través de procesos certificados. ? Dato clave: En México, más del 30% de los defectos en manufactura plástica están relacionados con problemas de diseño del molde o parámetros inadecuados de proceso【FUENTE: Plastics Technology México, 2024】. ¿Por qué ocurren los defectos en el moldeo por inyección? El moldeo por inyección es un proceso altamente preciso, pero sensible a múltiples variables. Los 7 defectos más comunes en el moldeo por inyección Marcas de flujo (flow lines) Descripción: Líneas visibles en la superficie que indican el camino del plástico fundido. Causas comunes: velocidad de inyección baja, temperatura del molde fría. Solución: Ajustar parámetros de inyección y rediseñar zonas críticas del molde. Rechupe (sink marks) Descripción: Hundimientos en zonas gruesas de la pieza. Causas comunes: enfriamiento desigual, tiempos de compactación cortos. Solución: Mejorar el diseño de pared, balancear el tiempo de enfriamiento. Piezas cortas o incompletas Descripción: La cavidad no se llena por completo. Causas comunes: baja presión, obstrucciones, aire atrapado. Solución: Verificar boquillas, aumentar presión o rediseñar sistema de alimentación. Quemaduras o decoloración Descripción: Áreas ennegrecidas por degradación del material. Causas comunes: tiempos de ciclo excesivos, atrapamiento de aire. Solución: Revisar sistemas de ventilación del molde y ajustar ciclos. Burbujas o poros internos Descripción: Inclusión de aire o gases en la pieza. Causas comunes: humedad en el material, presión insuficiente. Solución: Secado adecuado de la resina, mayor presión de compactación. Líneas de soldadura Descripción: Uniones débiles donde se encuentra el flujo de material. Causas comunes: baja temperatura o velocidad, mal diseño de compuertas. Solución: Elevar la temperatura del molde o modificar la geometría de entrada. Flash o rebaba Descripción: Exceso de material que se escapa del molde. Causas comunes: desgaste de moldes, presión excesiva. Solución: Mantenimiento correctivo del molde y ajuste de presión. ¿Cómo garantiza Klumex la calidad de sus procesos? En Klumex, sabemos que la confiabilidad no es opcional. Por eso trabajamos bajo un sistema integral de calidad industrial, que incluye: ✅ Certificaciones internacionales: ISO 9001:2018 (Gestión de calidad) IATF 16949:2016 (Automotriz) ✅ Infraestructura local con capacidad de respuesta rápida. ✅ Trazabilidad total, desde el molde hasta el producto terminado. ✅ Acompañamiento técnico en cada fase del proyecto. Calidad, eficiencia y confianza en cada pieza Evitar defectos en el moldeo por inyección no solo mejora la eficiencia del proceso, también reduce rechazos, costos operativos y mejora la percepción de marca. Con el acompañamiento adecuado, es posible lograr estándares internacionales sin salir de México. Klumex está listo para ayudarte a lograrlo. Gestionamos integralmente tu proyecto desde el desarrollo del molde, validaciones técnicas y control de calidad, hasta el empaque final y la entrega. Nuestro programa de gestión de proyectos Klumex garantiza seguimiento personalizado y cumplimiento en tiempo y forma. ? ¿Buscas un proveedor confiable en inyección de plástico y troquelado de metal en México? Agenda una asesoría técnica sin costo con nuestro equipo.
Ciclo de inyección de plástico: Proceso y fases más importantes
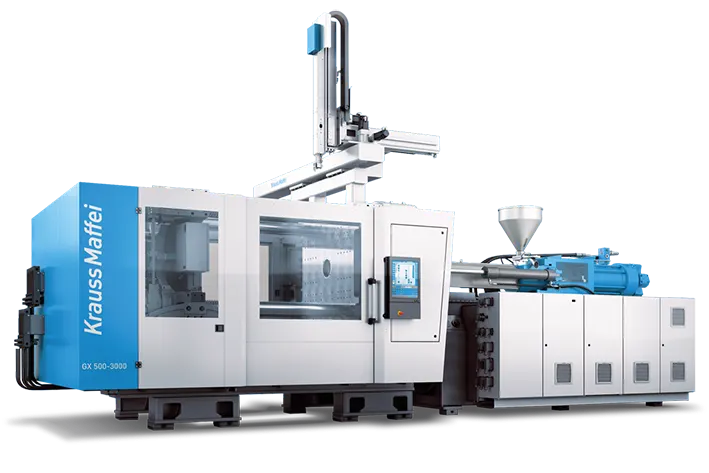
El ciclo de inyección de plástico es un proceso fundamental en la fabricación de productos para diversas industrias y se ha caracterizado por su rapidez, precisión y capacidad para producir piezas complejas y satisfacer la demanda masiva de productos plásticos de alta calidad. A través de este proceso de inyección, es posible crear componentes que cumplen con estrictos requisitos de resistencia y durabilidad, lo que tiene un impacto directo en la mejora competitividad e innovación en las industrias. En este artículo profundizaremos más sobre el proceso. Fases del ciclo de inyección de plástico El proceso de inyección de plásticos se ejecuta en varias frases, lo que ayuda al desarrollo de piezas plásticas con las características deseadas. Este ciclo de inyección de plástico no solo es esencial en la fabricación de productos de consumo, sino que también es pieza fundamental para la innovación tecnológica y el desarrollo de soluciones avanzadas en las industrias, ya que permite la optimización de tiempo y procesos. A continuación explicamos cada una de las etapas, desde la selección del material adecuado hasta comprender cómo se llega al producto final. Selección de material Para elegir adecuadamente el material es fundamental conocer el tipo de producto que se desea fabricar así como su propósito y funcionalidad. Esta información es clave para determinar los acabados y las propiedades técnicas requeridas en el producto final. La elección del material debe hacerse en función de las especificaciones de la pieza o componente, ya que existen diferentes tipos de plásticos, cada uno con características particulares que pueden hacerlos más o menos aptos para determinadas aplicaciones. Puede interesarte: ¿Cómo seleccionar el material para moldeo por inyección? Fase de inyección de material Primero el plástico se introduce en las cavidades del molde a través de un tornillo que gira y empuja el material hacia el barril, donde se funde mediante calor. Una vez que el material se encuentre fundido es inyectado a alta presión en el molde cerrado. Presión de mantenimiento o compactación En esta fase, también conocida como “dwelling” se aplica presión continua tras llenar el molde, compactando la masa fundida para compensar su contracción al enfriarse. Durante esta etapa, la viscosidad del plástico aumenta debido al enfriamiento, y la resistencia en la cavidad es alta. La presión se mantiene hasta que las compuertas se solidifican y sellan, asegurando una densidad uniforme y evitando deformaciones. La fase de presión es importante ya que es en esta donde surgen problemas como rebabas o desbordamientos. Enfriamiento Después de que el plástico ha sido inyectado en el molde, se busca que éste se mantenga a una temperatura adecuada para que la pieza se solidifique homogéneamente, evitando imperfecciones en la misma. Cabe mencionar que esta etapa es clave ya que representa el 80% del ciclo del moldeo por inyección. Para acelerar el proceso de enfriamiento, se utiliza una refrigeración en el molde, que consiste en circuitos de agua que discurren por el interior del éste, lo que provoca la maximización de transmisión de calor del plástico al metal. Factores como el grosor del plástico, materiales del molde, diseño de canales de enfriamiento, flujo y tipo de refrigerante, y parámetros de procesamiento influyen directamente en la eficiencia de esta etapa. Desmoldeo La última fase del moldeo por inyección de da después de que el plástico se ha enfriado y solidificado, el molde se abre y la pieza moldeada es expulsada. Existen dos métodos principales de desmoldeo: 1. Varilla superior Ideal para piezas con alta resistencia y rigidez. La distribución uniforme de las varillas en las áreas de mayor resistencia asegura un proceso sin daños ni deformaciones. 2. Placa de decapado Utilizada en productos de paredes delgadas, cavidades profundas o acabados transparentes. Este método distribuye la fuerza de manera uniforme, evitando marcas y garantizando un desmoldeo estable. Cabe mencionar, que un método inadecuado puede generar deformaciones o defectos debido a la fuerza desigual durante la expulsión. Factores que afectan el ciclo de inyección El ciclo de inyección, como cualquier otro proceso, puede sufrir algunas afectaciones, a continuación detallamos las más comunes: Propiedades del material. Las características del material plástico, como su viscosidad, elasticidad y comportamiento térmico, influyen en el proceso de inyección, por ello es importante verificar estos datos antes de iniciar una producción. Otro factor a considerar es que existen materiales con propiedades específicas, como los plásticos reforzados con fibra, que pueden requerir ajustes en la maquinaria o el proceso para asegurar una inyección óptima. Diseño del molde de inyección. Un diseño adecuado del molde es primordial para asegurar que el proceso de inyección se lleve a cabo de manera eficiente, de lo contrario la pieza podría presentar deformaciones y una mala calidad superficial. El diseño del molde no solo previene defectos también puede reducir significativamente los costos de producción gracias a la optimización en la distribución de cavidades, el uso del material y la reducción de los desperdicios. Puede interesarte: Diseño de moldes de inyección, cavidades y distribución Temperatura del material. La temperatura a la que se inyecta el plástico tiene un impacto directo en su fluidez, adherencia y capacidad para llenar el molde de manera uniforme y evitar defectos como burbujas de aire o deformaciones en la pieza. Además, el moldeo debe realizarse dentro de un rango específico para evitar la degradación del plástico La temperatura del barril de inyección debe ser más alta que la temperatura de fusión del plástico e inferior a la temperatura de descomposición. Temperatura del molde. Cuando la temperatura del molde es más baja, la velocidad de enfriamiento aumenta, lo que provoca una rápida disminución de la temperatura de la masa fundida. Esto, a su vez, incrementa la viscosidad del material y reduce la presión de inyección, lo que puede resultar en un llenado insuficiente del molde. Tiempo de inyección. La velocidad a la que se inyecta el material en el molde también puede afectar la calidad de la pieza. Una inyección demasiado rápida puede generar defectos como superficies rugosas o cavidades internas, mientras que una velocidad demasiado baja puede
¿Qué es la inyección de plásticos? Moldeo por Inyección

La producción de piezas complementarias a través de la implementación de la inyección de plásticos, ha destacado por su capacidad para crear piezas duraderas y de excelente calidad, además de su ahorro de tiempo y reducción de costos de producción. En este artículo, profundizaremos en el proceso de inyección de plásticos, explorando sus fases y los diferentes tipos de moldes utilizados en esta técnica. ¿Qué es la inyección de plásticos? Es un proceso de moldeado mediante el cual se inyecta plástico fundido a un molde, que posee la forma de la pieza que se requiere fabricar. Posteriormente el material se solidifica, el molde se abre y se obtiene la pieza final. La inyección de plásticos ha ganado popularidad debido a su gran versatilidad para crear piezas con rapidez y diseños intrínsecos que difícilmente se podrían obtener con otra técnica, además las piezas terminadas requieren de poco o nulo acabado, y que que con regularidad son fabricadas con la rugosidad, color y transparencia u opacidad deseada. ¿Cómo es el proceso de inyección de plásticos? El proceso de inyección de plásticos comienza cuando los pellets plásticos se derriten en el cilindro de inyección. Luego, el material fundido se inyecta a alta presión a través de la boquilla hacia el molde, asegurando que el plástico líquido llene completamente todas las cavidades del molde. 7 Fases del proceso de inyección de plásticos 1 Selección del material El primer paso del proceso de inyección de plásticos es la selección del material adecuado. El tipo de plástico que se elija depende de las características requeridas para la pieza final, como, para ello es importante considerar lo siguiente: Propiedades mecánicas Rigidez y flexibilidad. Propiedades térmicas Resistencia a la temperatura o aislamiento térmico. Algunos de los polímeros más utilizados en la inyección de plásticos son: el polipropileno (PP), polietileno (PE), policloruro de vinilo (PVC), acrilonitrilo butadieno estireno (ABS) y poliamida (PA), entre otros. 2 Alimentación del material Una vez seleccionado el material, éste se carga a una tolva, en forma de pellets o pequeñas bolitas de plástico, las cuales son transportadas hacia el cilindro de inyección. 3 Fusión y mezcla del plástico Ya en el cilindro de inyección, el material plástico es calentado por resistencias eléctricas hasta que alcanza su punto de fusión. A medida que el tornillo del cilindro gira, el plástico se mezcla y se funde. Este tornillo tiene dos funciones principales: 1 Mezclar el material para asegurarse de que se derrita de manera uniforme. 2 Transportar el plástico fundido hacia la boquilla de inyección. 4 Inyección del plástico Una vez que el plástico está completamente fundido y mezclado, el tornillo empuja el material a través de la boquilla y lo inyecta a alta presión en el molde, para que llene todas las zonas de la cavidad, incluidas las áreas más complejas y detalladas. Este paso requiere de alta precisión para garantizar que el molde se llene de manera uniforme y sin defectos. 5 Enfriamiento y solidificación El molde está diseñado con canales de refrigeración (generalmente con agua) para acelerar el proceso de enfriamiento y así asegurar que el material mantenga sus propiedades, con la finalidad de que la pieza adquiera la forma correcta sin deformaciones. Este paso requiere de alta precisión para garantizar que el molde se llene de manera uniforme y sin defectos. 6 Desmoldeo Una vez que el plástico se ha enfriado y solidificado, se abre el molde, ya sea de forma manual o automatizada, dependiendo de la complejidad y el tamaño de la pieza. Si es necesario, las piezas pueden pasar por un proceso de recorte y acabado para eliminar cualquier exceso de material, como las rebabas que se generan en las uniones del molde. 7 Control de calidad Factores a considerar Es un proceso fundamental para garantizar que las piezas fabricadas cumplan con los estándares de rendimiento, seguridad y estética requeridos por los clientes. Las piezas plásticas pueden tener aplicaciones en una amplia variedad de industrias (automotriz, médica, electrónica, entre otras), es crucial que el proceso de producción sea altamente controlado y que se realicen verificaciones constantes en cada fase del proceso de inyección. 8 Control de calidad Factores a considerar En la inyección de plásticos hay que considerar varios factores pueden influir en la calidad y eficiencia del proceso de inyección de plásticos, tales como: Temperatura del material. Presión de inyección. Tiempo de ciclo. Diseño del molde, el cual deberá contar con el grosor de pared y ángulos de inclinación adecuados. Viscosidad del plástico Tipos de moldes de inyección de plásticos Molde de inyección de una sola pieza Es uno de los más utilizados en la inyección de plásticos, y está compuesto por dos partes: un molde móvil y un molde fijo. Su diseño simple lo hace adaptable para cavidades únicas o múltiples. Molde de inyección de doble superficie de separación Este molde tiene dos superficies de separación y se caracteriza por incluir una placa intermedia móvil. Se utiliza para moldes que requieren cavidades múltiples o alimentados por una compuerta puntual. La placa intermedia permite separar los sistemas de canal durante el proceso de apertura. Molde de inyección con separación lateral y corredera Para piezas plásticas con orificios laterales o cavidades, se emplea un deslizador lateral, este mecanismo permite mover el núcleo para crear los huecos deseados en la pieza durante el proceso de inyección y desmoldeo. Molde de inyección con componentes de moldeo móviles Algunas piezas requieren componentes móviles en el molde, como núcleos o cavidades móviles. Estos componentes se mueven fuera del molde durante el desmoldeo, permitiendo la creación de piezas con geometrías complejas. Molde de inyección con componentes de moldeo móviles Algunas piezas requieren componentes móviles en el molde, como núcleos o cavidades móviles. Estos componentes se mueven fuera del molde durante el desmoldeo, permitiendo la creación de piezas con geometrías complejas. Molde de inyección de descarga automática de roscas Este molde se utiliza para piezas roscadas, como tornillos o tuercas y está equipado con un núcleo o anillo roscado giratorio. El núcleo gira durante
¿Conoces los beneficios de la maquila de inyección de plástico en México?

La maquila de inyección de plástico en México ha surgido como una opción estratégica y rentable para muchas empresas a nivel global, ya que debido a su ubicación estratégica, mano de obra calificada y costos competitivos, el país se ha posicionado como un líder en la industria de fabricación de componentes plásticos sobre todo en el sector de la industria automotriz. Los beneficios de optar por la maquila de inyección de plástico en México son numerosos incluyendo su proximidad al mercado de consumo de América del Norte. En este sentido y con la creciente demanda de moldes de inyección, KLUMEX se ha visto en la necesidad de crecer exponencialmente, adquiriendo maquinaria de última generación para satisfacer las necesidades de nuestros clientes. ¿Qué es la maquila de inyección de plástico? La maquila de inyección de plástico es un proceso de subcontratación, donde una empresa, conocida como maquiladora, se especializa en la fabricación de piezas plásticas mediante el proceso de inyección de plástico. A través de esta técnica se fabrican productos para diferentes industrias con alta precisión, y con una amplia variedad de formas y tamaños, en tiempos mínimos y con costos competitivos. Beneficios de la maquila de inyección de plástico en México La maquila de inyección de plástico en México ofrece una serie de beneficios tanto para las empresas locales como para la internacionales, entre los que encontramos los siguientes: Reducción de costos: México ofrece costos laborales competitivos en comparación con países desarrollados, lo que permite reducir los costos de producción, de mano de obra y operativos. Flexibilidad y escalabilidad: Permite que las empresas puedan aumentar su producción de acuerdo a la demanda sin necesidad de invertir extra. Especialización: En México existen maquilas de inyección de plástico que se especializan en una industria lo que garantiza la efectividad y precisión de las piezas, así como su experiencia en un sector determinado. Cumplimiento de normas: México cuenta con un marco legal establecido y normativas que garantizan la calidad y seguridad de los productos fabricados, cumpliendo con estándares internacionales. Proximidad geográfica: La ubicación estratégica de México cerca del mercado de consumo más grande del mundo, los Estados Unidos, facilita la logística y reduce los tiempos de entrega optimizando la cadena de suministro. Personal capacitado: Estas empresas maquiladoras cuentan con personal altamente capacitado, ya que esto les permite asesorar a sus clientes en cada fase del proyecto, y ofrecer la mejor relación costo-beneficio, con la finalidad de entregar productos de alta calidad. Innovación tecnológica: En la actualidad las maquiladoras en México están adoptando tecnologías avanzadas y prácticas de manufactura esbelta para mejorar la eficiencia operativa y la calidad del producto final. ¿Por qué elegir México para la maquila de inyección de plástico? Elegir México para la maquila de inyección de plástico presenta una serie de ventajas operativas que hacen del país una opción atractiva para muchas empresas, debido a su versatilidad y a su capacidad para ofrecer una amplia variedad de uso de materiales y acabados. Además México también cuenta con: ► Infraestructura: México tiene una infraestructura industrial desarrollada que incluye parques industriales, zonas económicas especiales y clusters industriales específicos para la manufactura, lo cual facilita la instalación y operación de maquiladoras. Además posee el corredor interoceánico que conecta el Golfo de México con el Océano Pacíficio, lo que permite fortalecer y proteger las cadenas de suministro. ► Ubicación geográfica privilegiada: Situado estratégicamente entre América del Norte y América Latina, México ofrece acceso directo al mercado de consumidores más grande del mundo, los Estados Unidos. Esto facilita la logística y reduce los tiempos de entrega. ► Tratados de libre comercio: México posee alrededor de 14 tratados de libre comercio, como el T-MEC que facilita el comercio con más de 50 países. Esto permite a las empresas exportar productos fabricados en México con aranceles reducidos o eliminados. ► Incentivos y apoyo gubernamental: El gobierno mexicano ofrece diversos incentivos fiscales y programas de apoyo para las empresas que invierten en el país, lo cual puede incluir reducciones en impuestos y subsidios para la capacitación de personal. También te podría interesar: ¿Cómo trasladar con éxito tu manufactura a México? ¿Cómo elegir un proveedor de maquila de inyección de plástico? Contar con un buen proveedor de maquila de inyección de plástico te ayudará a asegurar la calidad y la eficiencia de la producción, pero también repercute directamente en la reputación de la marca, la satisfacción del cliente y en la competitividad en el mercado tanto local como global. A continuación algunos factores a considerar al momento de elegir a tu proveedor de inyección de plástico: Antes de buscar un proveedor, evalúa las necesidades de tu proyecto, para que de esta forma, obtengas un mayor conocimiento de qué cualidades buscas en un proveedor de maquila por inyección de plásticos. Busca proveedores con una sólida experiencia en la maquila de inyección de plástico. Revisa su historial de proyectos, clientes anteriores y su experiencia en la industria. Asegúrate que el proveedor cuente con todo lo necesario para llevar a cabo tu proyecto, desde la maquinaria adecuada, hasta el personal altamente capacitado. Verifica que el proveedor cumpla con las normativas y estándares de calidad relevantes para tu industria y mercado objetivo. Las certificaciones como ISO 9001 (gestión de calidad) e ISO 14001 (gestión ambiental) son indicativos de un compromiso con la calidad y el cumplimiento normativo. En KLUMEX somos expertos en la industria de la inyección de plásticos, desarrollamos proyectos integrales que van desde el diseño hasta la ejecución de la producción. Con nosotros no solo obtendrás productos de alta precisión y rendimiento, también la tranquilidad de estar trabajando con un socio confiable y comprometido con tu éxito. Contamos con maquinaria de última generación y certificación ISO 9001 que garantizan calidad en cada pieza. ¡Contáctanos! Para iniciar tu próximo proyecto de maquila de inyección de plástico y experimenta los beneficios de una colaboración estratégica y exitosa. Para iniciar tu próximo proyecto de maquila de inyección de plástico y experimenta los beneficios de una colaboración estratégica y exitosa. ¡Contáctanos!

